Language
Wenn Sie Hilfe benötigen, können Sie sich gerne an uns wenden
 0
Holen Sie sich ein Angebot!
0
Holen Sie sich ein Angebot!
Eine petrochemische Anlage in Ostchina betrieb zwei Durchflussmesser in Reihe am selben Sattdampfsammler: einen Wirbelzähler stromabwärts und einen Coriolis-Massendurchflussmesser stromaufwärts. Einen ganzen Monat lang folgten die Instrumente einander innerhalb von zwei Prozent. Dann verlagerte die Anlage die Dampflast, der Kopfdruck sank über ein Wochenende um fast vier Bar, und die beiden Messwerte unterschieden sich um elf Prozent. Das Wirbelmessgerät, ein volumetrisches Gerät, wendete eine feste Dichte an, die bei der Inbetriebnahme programmiert worden war. Das Coriolis-Messgerät maß die Masse direkt. Keiner der Zähler war defekt. Der Fehler war konzeptioneller Natur: Das Werk hatte einen Volumenmesswert so behandelt, als wäre es ein Massenmesswert, ohne die Dichte erneut zu untersuchen.
Jeder Ingenieur, der mit Durchflussinstrumenten gearbeitet hat, ist auf irgendeine Version dieses Problems gestoßen. Die Beziehung zwischen Massendurchfluss und Volumendurchfluss sieht täuschend einfach aus: eine Gleichung, ein Dichtewert. Aber die Dichte entspricht selten dem, was auf dem Typenschild steht. Eine falsche Konvertierung verzerrt Stoffbilanzen, untergräbt die Dampf- und Energiebilanzierung, verschwendet Energie und kann im Extremfall dazu führen, dass ein Prozess in einen unsicheren Betriebszustand gerät.
In diesem Artikel wird erläutert, was Ihnen die einzelnen Durchflussraten tatsächlich sagen, wie Sie zwischen ihnen umrechnen, was mit der Dichte unter realen Prozessbedingungen geschieht, welche Instrumententechnologien die Masse direkt und welche stattdessen das Volumen messen und wie Sie die richtige Auswahl für Ihren Service treffen. Die Schlussfolgerung vorab: Der Massenstrom ist die physikalisch konservierte Größe, auf der Prozessökonomie und -sicherheit basieren. Der Volumenstrom ist ein praktischer Indikator, der nur dann zuverlässig ist, wenn die Dichte bekannt, stabil und korrekt angewendet ist.
Der Massendurchfluss ist die Flüssigkeitsmasse, die pro Zeiteinheit einen bestimmten Querschnitt durchquert. In der industriellen Praxis wird es in Kilogramm pro Stunde, Tonnen pro Stunde oder Pfund pro Minute ausgedrückt. Masse bleibt in jedem gewöhnlichen Prozess erhalten: Sie kann nicht durch Änderungen des Drucks, der Temperatur oder der Phase erzeugt oder zerstört werden. Wenn ein Prozess scheinbar an Masse verliert oder zunimmt, ist das, was Sie tatsächlich sehen, eine Änderung des Bestands und keine Änderung der Massenzahl selbst.
Der Volumenstrom ist das Flüssigkeitsvolumen, das pro Zeiteinheit einen Querschnitt durchquert, in Kubikmetern pro Stunde oder Litern pro Minute. Das Volumen bleibt nicht erhalten. Das gleiche Kilogramm Gas, das bei Atmosphärendruck einen Kubikmeter einnimmt, nimmt bei höherem Druck nur einen Bruchteil dieses Volumens ein. Eine Pumpe, die ein konstantes Volumen pro Umdrehung fördert, liefert abhängig von der Dichte der einströmenden Flüssigkeit sehr unterschiedliche Massenströme.
Die praktische Konsequenz ist einfach und wird oft übersehen: Wenn die Prozessfrage so formuliert wird: „Wie viel Material wird produziert, verbraucht oder übertragen“, bezieht sich die Antwort auf eine Massenbasis. Bei der Frage „Wie schnell füllt sich dieser Tank“ oder „Wie hoch ist der Durchfluss in dieser Wasserleitung“ ist eine volumetrische Grundlage natürlich und angemessen. Die beiden zu verwechseln ist kein Einheitenproblem; es ist ein Bedeutungsproblem.
| Menge | Gemeinsame Industrieeinheiten | Konserviert, wenn sich die Dichte ändert? | Direkte Antworten |
|---|---|---|---|
| Massendurchfluss | kg/h, t/h, lb/min | Ja | Wie viel Material bewegt sich wirklich? |
| Volumenstrom | m 3 /h, l/min, gpm | Nein | Wie viel Rohrvolumen fließt pro Stunde? |
Die beiden Größen sind durch die Dichte verbunden. Um den Massendurchfluss aus dem Volumendurchfluss zu ermitteln, multiplizieren Sie ihn mit der Dichte der Flüssigkeit unter den Betriebsbedingungen des Messgeräts. Um den Volumenstrom aus dem Massenstrom zu erhalten, dividieren Sie ihn durch die gleiche Dichte. Die Arithmetik ist trivial. Das technische Problem besteht darin, den zu verwendenden Dichtewert zu bestimmen, und hier beginnen die meisten Fehler in der Praxis.
Dabei ist ṁ der Massendurchfluss, Q der Volumendurchfluss und ρ die Flüssigkeitsdichte. Die Beziehung lautet:
ṁ = Q × ρ , und deshalb Q = ṁ / ρ
Arbeiten Sie zunächst ein flüssiges Beispiel durch. Wasser hat bei 20 °C eine Dichte von etwa 998 kg/m 3 . Eine Leine mit einer Länge von 20 m 3 /h Wasser befördert also 20 × 998 = 19.960 kg/h, also fast 20 Tonnen pro Stunde. Da sich die Wasserdichte mit der Temperatur langsam ändert, bleibt diese Umrechnung über Jahre hinweg gültig, wenn die Temperatur stabil ist.
Nehmen wir nun ein Gasbeispiel. Luft hat bei 25 °C und Atmosphärendruck eine Dichte von etwa 1,18 kg/m 3 . Zwanzig Kubikmeter dieser Luft pro Stunde entsprechen nur etwa 24 kg/h. Komprimieren Sie die gleiche Luft auf 6 bar absolut und die Dichte steigt auf etwa 7,1 kg/m 3 ; der gleiche Volumenstrom beträgt nun etwa 142 kg/h. Die Volumenzahl änderte sich nicht, die transportierte Masse erhöhte sich jedoch um den Faktor sechs. Jeder, der die erste Bedingung mit der zweiten Dichte umwandelt oder umgekehrt, läge um Hunderte von Prozent daneben.
Das ist der Haken im Titel dieses Abschnitts: Der Umrechnungsfaktor ist selbst eine Variable. Bei Flüssigkeiten variiert es langsam. Bei Gasen variiert sie mit jeder Druck- und Temperaturänderung. Bei Dampf kann er in einem bescheidenen Druckbereich stark schwanken.
Es gibt noch einen zweiten Haken im Zusammenhang mit den Berichtskonventionen. In der Erdgas- und Druckluftpraxis werden Durchflüsse häufig in Normalkubikmetern pro Stunde (Nm) angegeben 3 /h) oder Normkubikmeter pro Stunde (Sm 3 /h). Dabei handelt es sich nicht um echte Volumenströme unter Leitungsbedingungen. Dabei handelt es sich um Massenströme, ausgedrückt als das Volumen, das das Gas bei einem festen Referenzzustand einnehmen würde: 0 °C und 1,01325 bar für Normalkubikmeter oder 15 °C oder 20 °C bei gleichem Druck für Standardkubikmeter. Eine Zahl wird mit 10.000 Nm angegeben 3 /h ist ein Massenstrom von etwa 7.500 kg/h für eine typische Erdgaszusammensetzung, unabhängig vom tatsächlichen Druck in der Leitung. Für die Umrechnung zwischen tatsächlichem Volumen, Normalvolumen und Masse müssen daher sowohl der Referenzzustand als auch der tatsächliche Betriebszustand korrekt angegeben werden.
Die Dichte ist Masse pro Volumeneinheit. Sein Verhalten unter Prozessbedingungen bestimmt, wie viel Fehler Sie absorbieren, wenn Sie einen volumetrischen Messwert als Ersatz für die Masse verwenden. Verschiedene Flüssigkeitsfamilien verhalten sich sehr unterschiedlich, und dieser Unterschied bestimmt die gesamte Instrumentenauswahllogik, die später in diesem Artikel beschrieben wird.
Flüssigkeiten sind nahezu inkompressibel, dehnen sich jedoch thermisch aus. Im Bereich von 10 bis 60 °C verliert Wasser pro Grad Celsius etwa 0,03 Prozent seiner Dichte; Der gesamte Temperaturbereich von 10 °C bis 50 °C verändert die Dichte um etwa 1,2 Prozent. Das klingt klein und ist es oft auch. Aber auf 1.000 m 3 /h Wasserlinie, ein Dichtefehler von 1,2 Prozent entspricht einem versteckten Fehler von 12 Tonnen pro Stunde. Kohlenwasserstoffe dehnen sich stärker aus: Leichter Diesel verändert die Dichte zwischen 15 °C und 40 °C um etwas mehr als 2 Prozent. Beim eichpflichtigen Verkehr von flüssigen Brennstoffen ist ein Fehler von 2 Prozent durchaus wesentlich, weshalb in Messanlagen die Dichte gemessen und nicht angenommen wird.
Gase verhalten sich in erster Näherung nach dem idealen Gasgesetz: ρ = P × M / (R × T), wobei P der absolute Druck, T die absolute Temperatur, M die Molmasse und R die universelle Gaskonstante ist. Eine Verdoppelung des absoluten Drucks verdoppelt die Dichte. Eine Erhöhung der absoluten Temperatur von 280 K auf 320 K verringert die Dichte um 12,5 Prozent. Ein reales Gas weicht vom idealen Gesetz ab, und diese Abweichung wird durch den Kompressibilitätsfaktor Z erfasst, aber die qualitative Schlussfolgerung bleibt unverändert: Die Gasdichte ändert sich stark, wenn sich Druck oder Temperatur ändern.
Steam ist ein Sonderfall. Die Sattdampfdichte ist eine steile Funktion des Drucks. Zwischen 5 bar absolut und 10 bar absolut verdoppelt sich die Sattdampfdichte nahezu, von etwa 2,67 auf etwa 5,15 kg/m 3 . Ein volumetrischer Dampfzähler, der auf den niedrigeren Zustand kalibriert ist, wird den Massendurchfluss bei Erreichen des höheren Zustands um fast 50 Prozent unterschätzen.
| Flüssig | Zustand A | Dichte A | Zustand B | Dichte B | Veränderung |
|---|---|---|---|---|---|
| Wasser | 10 °C, 1 bar | 999,7 kg/m 3 | 50 °C, 1 bar | 988,0 kg/m 3 | -1,2 % |
| Leichter Diesel | 15 °C, 1 bar | 835 kg/m 3 | 40 °C, 1 bar | 816 kg/m 3 | -2,3 % |
| Luft | 20 °C, 1,013 bar abs | 1,205 kg/m 3 | 20 °C, 6 bar abs | 7,14 kg/m 3 | 492 % |
| Sattdampf | 5 bar abs | 2,67 kg/m 3 | 10 bar abs | 5,15 kg/m 3 | 93 % |
| Erdgas | 1,013 bar abs., 20 °C | 0,72 kg/m 3 | 20 bar abs., 20 °C | ≈15,3 kg/m 3 | 2030 % |
Das Muster ist konsistent. Für Flüssigkeiten kann eine feste Dichte über einen engen Temperaturbereich akzeptabel sein. Bei Gasen und Dampf ist dies praktisch nie der Fall.
Wenn Sie die technischen Berechnungen untersuchen, die einer typischen Prozessanlage zugrunde liegen, stellen Sie fest, dass fast alle davon massenbasiert sind. Ausnahmen bilden die wenigen Anwendungen, die im nächsten Abschnitt besprochen werden und bei denen das Volumen die natürliche kommerzielle Einheit ist. Das Verständnis, warum die Masse die Durchflussmessung dominiert, erklärt, warum die Auswahl des Instruments oft eine Entscheidung darüber ist, ob die Masse direkt gemessen oder aus dem Volumen rekonstruiert wird.
Verbrennung und Energiefreisetzung sind die deutlichsten Beispiele. Ein Kessel, ein Ofen oder eine Gasturbine benötigt ein kontrolliertes Luft-Brennstoff-Verhältnis, und dieses Verhältnis ist ein Verhältnis von Massen, nicht von Volumina. Eine unbemerkte Änderung des Brenngasdrucks führt zu einer Änderung der bei gleichem Volumenwert zugeführten Brennstoffmasse, wodurch sich die Stöchiometrie verschiebt, die Flammentemperatur verändert, die Emissionen steigen und der Wirkungsgrad sinkt. Bediener, die nur den Volumenstrom von Verbrennungsluft und Brennstoff verfolgen, sind für diese Veränderungen praktisch blind.
Dampfsysteme verteilen Energie, und die Energie im Dampf wird durch seine Masse getragen. Eine Tonne Sattdampf pro Stunde bei 8 bar setzt bei der Kondensation etwa zwei Drittel Megawatt nutzbare Prozesswärme frei. Ein 10-prozentiger Fehler in der Dampfmassenstromanzeige ist daher ein 10-prozentiger Fehler in der Energiebilanz der Anlage, der als unerklärliche Lücke in den Kesseleffizienzberichten oder in der Kondensatrückführungsbilanz zum Vorschein kommt.
Die Stöchiometrie der chemischen Reaktion liefert einen dritten Grund. Eine aus zwei getrennten Strömen bestehende Reaktorbeschickung wird entsprechend den Molverhältnissen gemischt. Mole sind Masse dividiert durch Molekulargewicht. Wenn das Zufuhrsystem eine Komponente nach Volumen dosiert und die Dichte schwankt, ändert sich das Molverhältnis und der Reaktor kann ein nicht spezifikationsgerechtes Produkt produzieren, teuren Katalysator verschwenden oder gefährliche Nebenreaktionen ermöglichen.
Materialbilanzen, Ertragsbuchhaltung und Verlustkontrolle erfordern ebenfalls Masse. Eine Anlage, die monatliche Massenbilanzen abschließt, nutzt die Summen, um Lecks, Diebstahl, Prozessstörungen und Buchhaltungsfehler zu erkennen. Diese Bilanzen bringen Massen in Einklang, nicht Volumina, da nur die Masse erhalten bleibt. Ein volumetrischer Messwert, der ohne gültige Dichte in die Waage eingeht, erzeugt einen Phantomgewinn oder -verlust, der tagelange Untersuchungen in Anspruch nimmt.
Schließlich werden Sicherheitssysteme nach Masse dimensioniert. Druckentlastungsventile und Fackelverteiler müssen den Massenstrom bewältigen, der im schlimmsten Szenario entstehen kann. Die Dimensionierung von Entlastungsgeräten anhand volumetrischer Messwerte ohne genaue Dichte führt schnell zu einem unterdimensionierten Entlastungssystem und einer gravierenden Lücke in den Schutzschichten der Anlage.
Der Massenstrom entspricht nicht immer der Menge, die Sie benötigen. Das Erkennen der legitimen volumetrischen Anwendungen verhindert übermäßige Ausgaben für Masseninstrumente und sorgt dafür, dass die Technik ehrlich bleibt.
Wasser- und Abwassernetze bilden die größte Kategorie. Verteilungssysteme werden nach Volumen abgerechnet, Tanks werden nach Volumen dimensioniert und Pumpenkurven werden nach Volumen veröffentlicht. Die Schwankung der Wasserdichte über einen normalen Betriebsbereich ist klein genug, um bei allen bis auf die strengsten Massenbilanzen ignoriert zu werden. Kommunale Wasser-, Kühlwasser- und Abwasserleitungen werden gut durch elektromagnetische oder Ultraschallzähler versorgt, die das Volumen direkt ablesen.
Eine zweite Kategorie bilden die Chargenabfüllung und -dosierung. Wenn das Ziel darin besteht, einen Behälter bis zu einem bestimmten Füllstand zu füllen oder einem Reaktor ein definiertes Flüssigkeitsvolumen zuzuführen, ist der Volumenmesswert selbst das Prozessziel. Aus der Dichte der vorbereiteten Mischung kann anschließend die Masse der Charge berechnet werden.
Eine dritte Kategorie ist der Gasfluss in Diensten, bei denen Druck und Temperatur kontrolliert werden. Druckluftsysteme, die über einen Behälter mit reguliertem Druck betrieben werden, weisen über Stunden hinweg eine nahezu konstante Dichte auf. Ein Turbinenrad- oder Wirbelzähler mit einem einzigen Dichte-Sollwert kann völlig ausreichende Überwachungsinformationen für ein Luftkompressornetzwerk liefern.
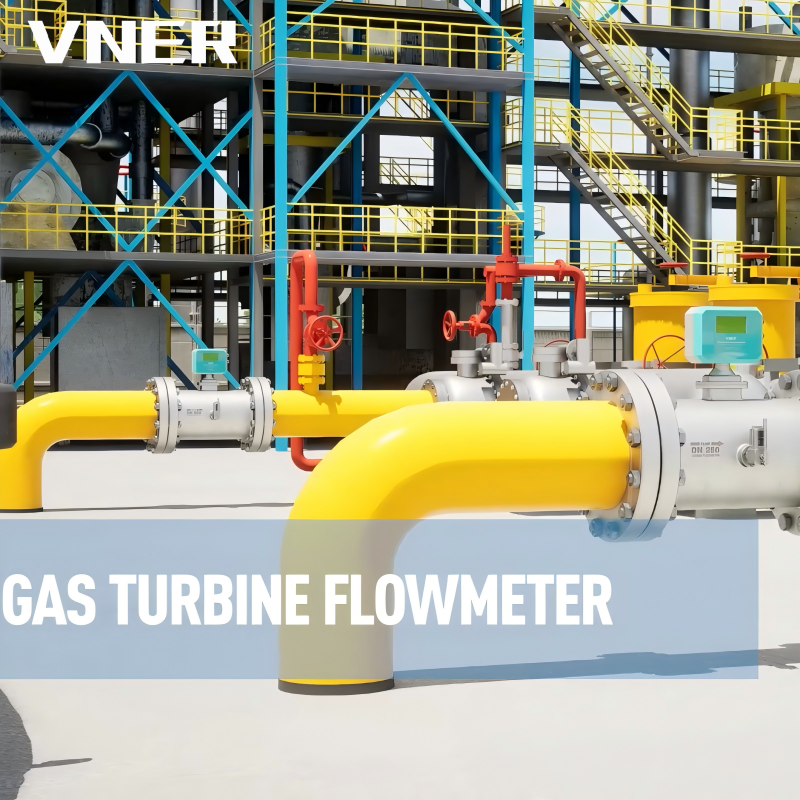 Gasturbinen-Durchflussmesser der LWQ-Serie für stabile Trockengasströme Dieser Turbinenradzähler wurde für saubere, trockene Gase unter stabilen Bedingungen entwickelt und liefert wiederholbare volumetrische Messwerte bei geringem Druckverlust. In Kombination mit Temperatur- und Drucksensoren unterstützt er einen kompensierten Durchfluss. Produkt anzeigen →
Für saubere, trockene Gasströme unter stabilen Bedingungen zeigt der LWQ-Gasturbinen-Durchflussmesser von VNER, wie wichtig es ist, die Messung einfach zu halten: geringer Druckverlust, wiederholbare Volumenmessungen und minimaler Wartungsaufwand. Wenn der Prozess einen stabilen Druck und eine stabile Temperatur gewährleistet, wandelt ein einziger im Steuersystem angewendeter Dichtewert diesen Volumenwert mit akzeptabler Genauigkeit für Überwachungszwecke in Masse um. Der Schlüsselbegriff ist „stabile Bedingungen“. Sobald sich der Gasversorgungsdruck ändert, ist die Umrechnung in eine einzelne Dichte nicht mehr gültig.
Wenn die Kosten eines Dichtefehlers hoch sind, besteht die sauberste Lösung darin, die Masse direkt zu messen. Der Coriolis-Durchflussmesser ist der Industriestandard für die direkte Massenmessung.
Ein Coriolis-Messgerät enthält ein oder zwei gebogene oder gerade Rohre, durch die die Flüssigkeit fließt. Die Rohre werden durch einen elektromagnetischen Treiber mit ihrer Eigenfrequenz in Schwingungen versetzt. Wenn sich Flüssigkeit durch ein vibrierendes Rohr bewegt, erfährt sie eine Coriolis-Beschleunigung, die die Rohrschwingung proportional zum Massendurchfluss verzerrt. Sensoren an zwei Punkten des Rohrs erfassen diese Phasenverschiebung und übersetzen sie in einen Massenwert. Die Physik der Messung hängt nicht von der Dichte, der Temperatur, dem Druck oder dem Strömungsprofil der Flüssigkeit ab, weshalb die Technologie von Natur aus massebasiert ist.
Die gleiche Schwingungsfrequenz zeigt auch die Masse im Inneren des Rohrs an, wodurch das Messgerät als Nebenprodukt eine kontinuierliche Dichteausgabe liefert. Diese Dichteausgabe ist oft auf wenige Zehntel Prozent genau und kann selbst zur Konzentrationsüberwachung, zur Erkennung einer Produktveränderung oder zur Umrechnung des gemessenen Massenstroms in einen Volumenstrom unter Leitungsbedingungen verwendet werden.
Die Stärken von Coriolis-Zählern erklären ihre weit verbreitete Verwendung im eichamtlichen Verkehr und bei der Wartung kritischer Prozesse: keine beweglichen Teile, keine vor- oder nachgelagerte Geradeauslaufanforderung, ein großes Regelbereichsverhältnis und eine typische Genauigkeit von 0,1 bis 0,2 Prozent des Messwerts bei gut eingesetzten Industriezählern. Sie sind mit Flüssigkeiten, Schlämmen und dichten Gasen gleichermaßen vertraut.
Die Einschränkungen liegen weniger in der Messung als vielmehr in der Anwendung: Ein Coriolis-Messgerät führt zu einem Druckabfall, da der Durchfluss durch eine Drosselung gezwungen wird; die Kosten steigen stark mit der Leitungsgröße; und das Messgerätegehäuse muss ordnungsgemäß abgestützt sein, um die Übertragung externer Vibrationen auf die Messung zu vermeiden. Bei Hochtemperaturanwendungen ist eine sorgfältige Spezifikation des Durchflussrohrmaterials und der Elektronik erforderlich.
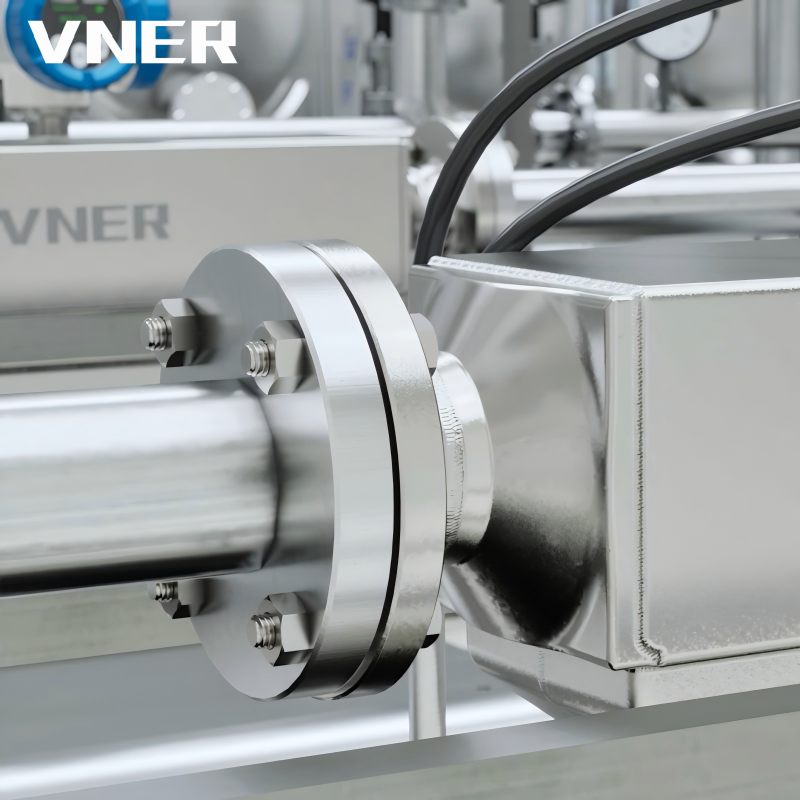 Coriolis-Massendurchflussmesser der AC-Serie zur direkten Massen- und Dichtemessung Dieses Coriolis-Messgerät liefert den tatsächlichen Massendurchfluss, die Dichte und die Temperatur mit einem Gerät und eignet sich daher für die Dosierung von Chemikalien und die Prozesskontrolle, bei denen Dichteannahmen versagen. Produkt anzeigen →
Der Coriolis-Massendurchflussmesser der AC-Serie von VNER verdeutlicht den praktischen Nutzen dieser Technologie in modernen Anlagen. Es liefert einen echten Massenwert, einen Dichtewert und einen Temperaturwert von einem einzigen Instrument und wird häufig für chemische Dosierungs-, Prozesssteuerungs- und Kraftstoffmessanwendungen spezifiziert, bei denen die Dichteannahme bekanntermaßen falsch ist. Eine ausführlichere Erläuterung des Messprinzips finden Sie hier Artikel über die Funktionsweise von Coriolis-Massendurchflussmessern .
Für den Ingenieur, der sich mit der zu Beginn dieses Artikels beschriebenen Dampfleitungsdiskrepanz befasst, beseitigt ein Coriolis-Messgerät das Problem an der Quelle: Es wird keine Dichte angenommen, da für die Massenberechnung keine benötigt wird. Wenn später für die Berichterstellung eine volumetrische Zahl benötigt wird, führt der Dichteausgang des Messgeräts die umgekehrte Umrechnung durch. Ein Instrument deckt beide Richtungen des Masse-Volumen-Verhältnisses ab.
Coriolis-Zähler sind für viele Anwendungen wirtschaftlich gerechtfertigt, jedoch nicht für alle. Eine große Wasserleitung, ein ausgedehntes Luftverteilungsnetz oder ein Prozess, bei dem die erforderliche Genauigkeit nur wenige Prozent beträgt, erfordern keinen Massemesser, der ein Vielfaches teurer ist als die Alternative. Bei diesen Diensten ist ein Volumenmessgerät plus Dichteberechnung die herkömmliche Lösung.
Das Konzept ist einfach: Das Messgerät misst das Volumen, zwei oder drei Sender messen den tatsächlichen Druck und die tatsächliche Temperatur am Messgerät, und ein Durchflusscomputer oder ein Steuersystem berechnet aus diesen Werten die Dichte. Für ein Gas lautet die Berechnung:
ṁ = Q × P × M / (Z × R × T)
wobei P und T am Standort des Messgeräts gemessen und in absolute Einheiten umgerechnet werden. Für Dampf ergibt sich die Dichte aus einer Dampftabellenformulierung unter Verwendung des gemessenen Drucks für gesättigten Dampf oder von Druck und Temperatur für überhitzten Dampf.
Wie gut ist dieser Ansatz? Bei einem gut gewarteten Wirbel- oder Wirbelmessgerät, einem auf mehr als 0,5 Prozent der Messspanne kalibrierten Drucktransmitter, einem Temperaturfühler mit einem Fehler von weniger als einem Kelvin und einer konstant bleibenden Flüssigkeitszusammensetzung liegt die resultierende Massendurchflussunsicherheit typischerweise im Bereich von 1,5 bis 3 Prozent des Messwerts. Dies reicht für die interne Effizienzüberwachung, die Zuordnung zwischen Prozesseinheiten und die meisten regulatorischen Berichte aus. Für die fiskalische Verwahrung, bei der üblicherweise Unsicherheiten in der Größenordnung von 0,5 Prozent erforderlich sind, ist dies nicht ausreichend.
Die Annahmen sind wichtig. Die Flüssigkeit muss einphasig und homogen sein: Nassdampf würde die Dichteberechnung vollständig zerstören. Der in der Berechnung verwendete Druck muss der Druck am volumetrischen Element sein, nicht an einem Entnahmepunkt fünfzig Meter flussabwärts hinter einem Regelventil. Der Temperatursensor muss in der richtigen Tiefe eingeführt werden. Und die Zusammensetzung muss überprüft werden, denn die Molmasse M erscheint direkt in der Dichteformel.
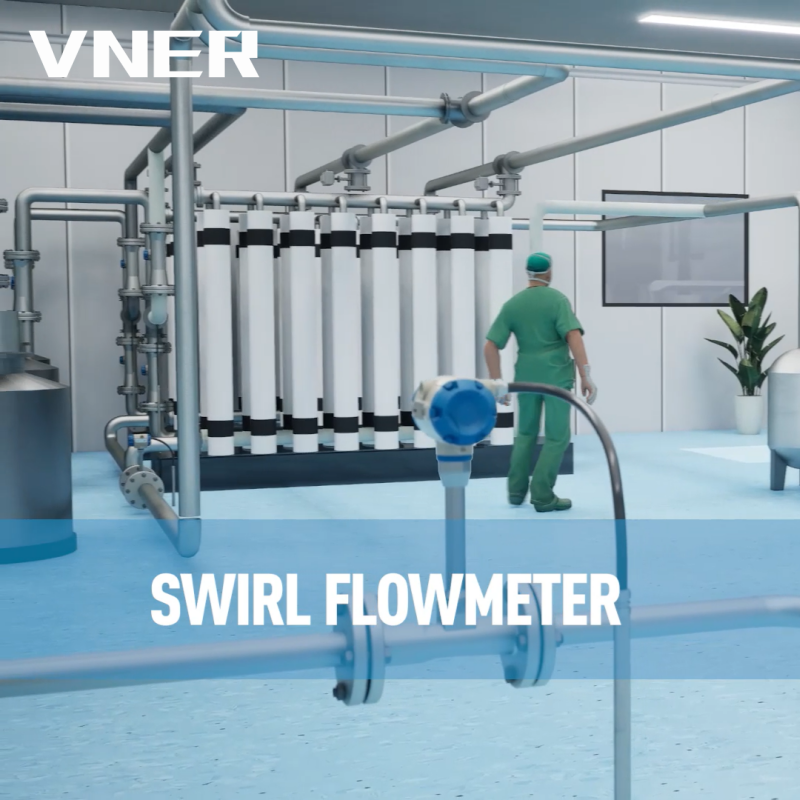 Dralldurchflussmesser der Serie SA80T-TP mit integrierter Kompensation Dieser Wirbeldurchflussmesser integriert Temperatur- und Drucksensoren in einem Gehäuse und ermöglicht so eine Echtzeit-Dichtekompensation für den Massendurchfluss in Dampf- und Druckgas-Energiemessanwendungen. Produkt anzeigen →
VNER begegnet der Integrationsherausforderung mit seinem temperatur-druckkompensierten Wirbeldurchflussmesser der SA80TTP-Serie. Der Wirbelmesser misst den Volumenstrom durch die Präzession eines Wirbels, und die SA80TTP-Variante verfügt über einen integrierten Druckanschluss und einen Temperatursensor im selben Gehäuse, sodass die Kompensationsberechnung die tatsächlichen Prozessbedingungen am Messpunkt verwendet. Ein Instrument wird in die Leitung geflanscht und liefert einen kompensierten Massendurchfluss ohne den üblichen Flickenteppich aus separat montierten Sendern und Impulsleitungen. In Dienstleistungen wie der Sattdampfverteilung und Druckgasnetzen ist dieser Zählertyp zum Arbeitspferd der Anlagenenergieabrechnung geworden.
Die Wahl zwischen der direkten Messung der Masse und der Messung des Volumens mit Kompensation reduziert sich auf eine kleine Anzahl von Fragen. Die Beantwortung dieser Fragen vor dem Kauf verhindert die beiden häufigsten Spezifikationsfehler: den Kauf eines Massenmessgeräts für einen Dienst, der es nicht benötigt, und den Kauf eines einfachen Volumenmessgeräts für einen Dienst, der dies tut.
| Kriterium | Coriolis-Massenmesser | Volumenzähler mit T/P-Kompensation |
|---|---|---|
| Messprinzip | Direkte Masse aus Corioliskraft | Volumen aus Wirbel, Wirbel oder Turbine; Dichte berechnet aus T und P |
| Typische Massengenauigkeit | 0,1–0,2 % des Satzes | 1,5–3 % des Messwerts |
| Handhabung der Dichte | Kontinuierlich gemessen | Berechnet; Die Zusammensetzung muss festgelegt werden |
| Druckabfall | Mäßig bis hoch | Niedrig bis mäßig |
| Straight-Run-Anforderung | Neinne | Normalerweise angegeben |
| Bewegliche Teile | Neinne | Turbine: rotierend; Wirbel und Wirbel: keine |
| Bestens ausgestatteter Service | Variable Dichte, fiskalisch, prozesskritisch | Stabile Gas-/Dampfnetze, Überwachung |
| Kostenprofil | Höhere Anschaffungskosten, geringer Wartungsaufwand | Geringere Anschaffungskosten, regelmäßige Kalibrierung des T/P-Senders |
Zwei weitere Kriterien gehören in den Spezifikationsprozess. Erstens die Kalibrierfähigkeit: Ein Massenmessgerät ist nur so gut wie die Kalibrierschleife, an der es verifiziert wurde. Zweitens die technische Unterstützung: Ein Anbieter, der seine Instrumente auf der Grundlage tatsächlicher Prozessdaten und nicht anhand einer Katalogtabelle dimensioniert, ist wesentlich wahrscheinlicher, dass er ein Messgerät liefert, das seine angegebene Genauigkeit im Betrieb einhält. VNER beschreibt seinen technikorientierten Dimensionierungsansatz auf seinem Über die Seite , und der praktische Wert zeigt sich in Details wie der Auswahl des richtigen Durchflussabschnitts, der Einstellung der Schleichmengenabschaltung und der Angabe des richtigen Dichtemodells für die Kompensationsberechnung.
Zahlenbeispiele verankern die Konzepte. Die folgenden drei Fälle stellen die häufigsten Umbauaufgaben in der Anlagenpraxis dar.
Ein Wirbelzähler an einer Sattdampfleitung zeigt 8.000 m an 3 /h bei 7 bar absolut. Die Sättigungstemperatur beträgt ca. 165 °C und die Dampftischdichte beträgt 3,67 kg/m 3 . Der Massenstrom beträgt 8.000 × 3,67 = 29.360 kg/h. Wenn die Pflanze eine feste Dichte von 2,16 kg/m eingehalten hätte 3 Ausgehend von einem früheren 4-bar-Betriebspunkt würde der berechnete Massenstrom 17.280 kg/h betragen, was die tatsächliche Masse um 41 Prozent unterschätzt. Eine auf dieser Zahl aufbauende Dampfbilanz würde einen massiven, unmöglichen Verlust ausweisen.
Eine DN100-Meterstrecke transportiert Erdgas mit 20 bar absolut und 25 °C. Die Durchschnittsgeschwindigkeit beträgt 10 m/s. Die Querschnittsfläche beträgt π × (0,1)² / 4 = 0,00785 m², der Volumenstrom beträgt also 10 × 0,00785 × 3.600 = 283 m 3 /h. Bei einer Molmasse von 17,2 kg/kmol, einem Kompressibilitätsfaktor Z von 0,92 bei 20 bar und 25 °C und der universellen Gaskonstante 8.314 J/(kmol·K) beträgt die Dichte (20 × 10⁵ × 17,2) / (0,92 × 8.314 × 298,15) ≈ 15,1 kg/m 3 . Der Massenstrom beträgt 283 × 15,1 = 4.273 kg/h. In Normalkubikmetern sind das 4.273 / 0,72 ≈ 5.900 Nm 3 /h. Der zu vermeidende Fehler besteht darin, das tatsächliche Volumen mit der normalen Dichte zu multiplizieren: 283 × 0,72 = 204 kg/h, ein Fehler von mehr als 95 Prozent.
Ein Turbinenradzähler misst 120 m 3 /h Diesel bei 35 °C. Die Dichte bei 15 °C beträgt 840 kg/m 3 ; bei 35 °C sind es ca. 824 kg/m 3 . Der wahre Massenstrom beträgt 120 × 824 = 98.880 kg/h. Die Verwendung der festen Dichte von 15 °C würde 100.800 kg/h ergeben, was einer Überbewertung von 1,9 Prozent entspricht. Bei einem monatlichen Transfer von 10.000 Tonnen sind das etwa 190 Tonnen Abrechnungsfehler in die eine oder andere Richtung, je nachdem, welche Dichte der Handelsvertrag erfordert.
Jahrelange Werksaudits zeigen, dass an allen Standorten immer wieder dieselben Konvertierungsfehler auftreten. Sobald Sie sie erkennen, können Sie ihnen leicht vorbeugen.
Jede dieser Fallstricke hat eine gemeinsame Wurzel: Der Ingenieur, der die Berechnung erstellt hat, ging davon aus, dass sich die Dichte nicht ändert. Die Lösung besteht darin, die Dichte als Live-Variable zu behandeln und sie regelmäßig zu überprüfen.
Wandeln Sie diese Konzepte in einen wiederholbaren Arbeitsablauf um. Die folgende Reihenfolge wurde bei Inbetriebnahme-, Fehlerbehebungs- und Auditarbeiten in Dutzenden von Anlagen getestet.
Für eine Flüssigkeit mit stabiler Dichte und einem mäßigen Genauigkeitsziel dauern die Schritte 3 und 4 Minuten. Bei einem Gas- oder Dampfnetz mit variablen Bedingungen rechtfertigen dieselben Schritte die Investition in Kompensationshardware oder in einen Direktmassenmesser, der das Dichteproblem vollständig beseitigt.
Kehren Sie noch einmal zu den zwei Metern der Dampfleitung zurück. Die Anlage hätte mit dieser Diskrepanz auf drei Arten umgehen können: das Wirbelmessgerät neu kalibrieren und seine feste Dichte erneut eingeben, was ein kurzfristiger Patch ist; Installieren Sie eine Druck- und Temperaturkompensation am Volumenmessgerät, was eine dauerhafte Lösung für die Überwachungsgenauigkeit darstellt. Oder ersetzen Sie es durch ein Coriolis-Massenmessgerät, das die ultimative Lösung ist, wenn es auf die Massengenauigkeit ankommt. Alle drei sind legitime technische Antworten. Welche die richtige ist, hängt vom Zweck der Messung ab.
Das ist der zentrale Gedanke dieses Artikels. Die Umrechnung vom Massendurchfluss in den Volumendurchfluss erfolgt durch eine Multiplikation und die Umkehrung durch eine Division. Die Schwierigkeit liegt nicht in der Arithmetik; es ist die Dichte. Ein Verfahrenstechniker, der die tatsächliche Dichte am Messgerät kennt, der versteht, wie Druck, Temperatur und Zusammensetzung diese Dichte beeinflussen, und der ein Instrument ausgewählt hat, das die Masse entweder direkt misst oder die Daten zur Rekonstruktion liefert, wird Tag für Tag vertrauenswürdige Zahlen liefern. Die heute verfügbaren Instrumente verfügen über eine hervorragende Diagnostik, können jedoch ein am Tag der Konfiguration falsches Konzept nicht ausgleichen.
VNER stellt beide Instrumentenfamilien her, von den Coriolis-Massendurchflussmessern der AC-Serie bis hin zu kompensierten Wirbel- und Wirbelmessern, und seine Ingenieure helfen EPC-Auftragnehmern, Anlagenbetreibern und OEMs routinemäßig bei der Entscheidung, welcher Ansatz für einen bestimmten Prozess geeignet ist. Die Entscheidung beginnt, wie es sich gehört, mit einer einzigen Frage zur Anlage: Was muss dieser Prozess wissen, Masse oder Volumen?
Wir bieten alle unsere Produkte und Dienstleistungen auf internationalen Standards an.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Nr. 11 Xingye Road, Chenji Town Industrial Park, Yizheng, Yangzhou, China