Language
Wenn Sie Hilfe benötigen, können Sie sich gerne an uns wenden
 0
Holen Sie sich ein Angebot!
0
Holen Sie sich ein Angebot!
Ein Verfahrenstechniker in einem Polymerwerk stellt eine Abweichung von 8,4 Prozent in der täglichen Materialbilanz fest. Die Zuleitung zum Reaktor meldet 1.800 m³/h Propylengas bei 1,1 bar und 30 °C, aber die vorgeschaltete Massenbilanz besagt, dass der tatsächliche Durchfluss eher bei 2.050 kg/h liegen sollte. Wenn der Ingenieur den volumetrischen Messwert unter Verwendung der tatsächlichen Dichte von Propylen unter diesen Bedingungen umrechnet, beträgt der Massendurchsatz nur etwa 1.870 kg/h. An einem Standort, an dem jedes Kilogramm Monomer die Produktionsökonomie verändert, bedeutet diese Lücke von 5,5 Prozent, dass jedes Jahr Tausende Tonnen Rohmaterial verloren gehen oder nicht berücksichtigt werden.
Das Problem ist nicht der Durchflussmesser selbst. Es ist die Entscheidung, eine volumenbasierte Messung als massebasierten Wert zu behandeln. Der Massendurchfluss ist die Variable, die in die Reaktionsstöchiometrie, Energiebilanzen, eichpflichtige Übertragungsvereinbarungen und Umweltberichte gehört. Es ändert sich nicht, wenn sich Druck oder Temperatur ändern, da sich immer noch dasselbe physikalische Material durch das Rohr bewegt. Im Gegensatz dazu ist eine Volumenstrommessung eine Momentaufnahme des Raums, den das Material einnimmt, und dieser Raum ändert sich mit jeder Änderung der Prozessbedingungen. Wenn Sie ein Instrument für eine Prozesslinie spezifizieren, ist die erste Frage nicht, welche Marke oder welches Modell Sie kaufen möchten. Die erste Frage ist, ob das Gerät einen echten Massendurchfluss oder einen volumetrischen Wert liefert, der noch umgerechnet werden muss.
Der Massenstrom ist die Masse einer Flüssigkeit, die pro Zeiteinheit durch eine bestimmte Ebene fließt. Im SI-System ist die Einheit Kilogramm pro Sekunde (kg/s). In der praktischen Verfahrenstechnik wird er auch in Kilogramm pro Stunde (kg/h), Tonnen pro Stunde (t/h), Pfund pro Stunde (lb/h) oder bei Gasen in Normalkubikmetern pro Stunde (Nm³/h) und Standardkubikfuß pro Minute (SCFM) ausgedrückt. Bei diesen Gaseinheiten handelt es sich bereits um massenbasierte Werte, die sich auf eine feste Dichte beziehen, es handelt sich also um Massendurchflussraten und nicht um echte Volumendurchflussraten.
Die formale Definition ist die Ableitung der Masse nach der Zeit, geschrieben als dm/dt. Für eine stetige Strömung durch ein Rohr lautet die praktische Form:
Massendurchfluss = Flüssigkeitsdichte × Volumendurchfluss = Flüssigkeitsdichte × Querschnittsfläche × Durchschnittsgeschwindigkeit.
Die Dichte wird in kg/m³, der Volumenstrom in m³/s, die Fläche in m² und die Geschwindigkeit in m/s ausgedrückt. Diese Gleichung funktioniert für Flüssigkeiten, Gase und heterogene Gemische, solange die Dichte- und Geschwindigkeitswerte das tatsächlich fließende Fluid darstellen. Bei einem Gas hängt die Dichte von Druck, Temperatur und Zusammensetzung ab; bei einer Flüssigkeit hängt es von der Temperatur und der Zusammensetzung ab; Bei einer Aufschlämmung hängt es von der Feststoffkonzentration und der Partikelverteilung ab.
Das Prinzip der Massenerhaltung besagt, dass unter stationären Bedingungen der Massenstrom, der in einen Rohrabschnitt eintritt, gleich dem Massenstrom ist, der ihn verlässt. Eine Flüssigkeit kann ihr Volumen ändern, wenn sich Druck oder Temperatur ändern, aber sie kann ihre Masse nicht ohne Leckage, Ansammlung oder eine chemische Reaktion ändern. Aus diesem Grund ist der Massendurchfluss der ständige Bezugsrahmen für Prozessingenieure. Wenn ein Volumenzähler am Eingang eines Kompressors 100 m³/h anzeigt und das Gas anschließend auf einen höheren Druck verdichtet wird, beträgt der Ausgangsvolumenstrom möglicherweise nur 25 m³/h, der Massenstrom ist jedoch gleich. Ein Ingenieur, der nur den Einlasswert sieht und versucht, aus dem Volumen ein Auslassmassengleichgewicht festzulegen, wird in die Irre geführt.
Die gängigen Konvertierungen sind einfach, aber es kann leicht zu Fehlern kommen. Ein kg/s entspricht 3.600 kg/h, 3,6 t/h und etwa 7.936 lb/h. Ein in Nm³/h gemessener Gasdurchfluss wird durch Multiplikation mit der Dichte im Referenzzustand in einen Massendurchfluss umgerechnet, der für Luft bei 0 °C und 1,01325 bar absolut oft 1,293 kg/m³ beträgt. Wenn die Referenzbedingung in einer Projektspezifikation 20 °C und 1,01325 bar beträgt, ist die Referenzdichte unterschiedlich und die Verwendung der falschen Dichte führt zu einem systematischen Fehler, der 4 Prozent überschreiten kann. Überprüfen Sie die Referenzbedingung in jedem Datenblatt, bevor Sie die Gasmassendurchflusswerte vergleichen.
Der Volumenstrom ist das Flüssigkeitsvolumen, das pro Zeiteinheit durch eine bestimmte Ebene fließt. Sie wird in m³/h, L/min oder ft³/s ausgedrückt. Es ist die Durchflussrate, die sich am einfachsten visualisieren lässt, aber auch diejenige, die am stärksten vom Prozessdruck und der Temperatur abhängt. Eine Kolbenpumpe bewegt ein nahezu konstantes Flüssigkeitsvolumen pro Hub, daher ist eine volumetrische Messung nützlich, um die Pumpenleistung zu verfolgen. Ein Gasbrenner benötigt jedoch einen bestimmten Massenstrom an Brennstoff, um eine bestimmte Wärmeabgabe zu erzeugen. Ein volumetrischer Gaswert bei 10 bar und 20 °C stellt etwa zehnmal mehr Masse dar als bei 1 bar und 20 °C, obwohl die Volumenstromzahl identisch ist.
Die Dichte ist die Brücke zwischen Volumen und Masse. Bei einem idealen Gas ist die Dichte proportional zum absoluten Druck und umgekehrt proportional zur absoluten Temperatur. Ein Gas bei 2 bar absolut und 300 K hat etwa die doppelte Dichte des gleichen Gases bei 1 bar absolut und 300 K. Eine Temperaturänderung von 20 °C auf 50 °C verringert die Gasdichte um etwa 10 Prozent, was zu einem Fehler von 10 Prozent beim Massendurchfluss führt, wenn der Messwert des volumetrischen Messgeräts ohne Korrektur verwendet wird. Bei Flüssigkeiten nimmt die Dichte zu, wenn die Temperatur sinkt, und kann bei gelösten Feststoffen oder suspendierten Partikeln zunehmen. Ein 5-prozentiger Dichtefehler wird zu einem 5-prozentigen Massendurchflussfehler, was häufig ausreicht, um die Toleranz für den eichpflichtigen Verkehr nicht zu erfüllen.
Reaktionen werden durch Molmengen gesteuert, und Molmengen sind proportional zur Masse, nicht zum Volumen. Der Heizwert eines Brenngases ist bei einer festen Zusammensetzung proportional zur Masse. Dampflast und Turbinenleistung hängen vom Massenstrom ab. Die Dosierung der Abwasseraufbereitung richtet sich nach der Massenbelastung. In jedem Fall ist das Ziel der Prozesssteuerung ein Massenwert, daher sollte die Messung ein Massenwert oder ein volumetrischer Wert mit zuverlässiger Dichtekorrektur sein. Die folgende Tabelle verdeutlicht die praktischen Unterschiede.
| Funktion | Massendurchflussrate | Volumenstrom |
|---|---|---|
| Definition | Flüssigkeitsmasse, die pro Zeiteinheit einen Punkt passiert | Flüssigkeitsvolumen, das pro Zeiteinheit einen Punkt passiert |
| Typische Einheiten | kg/s, kg/h, t/h | m³/h, L/min, ft³/s |
| Druckempfindlichkeit | Keine für die gemessene Masse | Gase dehnen sich durch Druck aus oder komprimieren sich |
| Temperaturempfindlichkeit | Keine für die gemessene Masse | Volumenänderungen bei thermischer Ausdehnung |
| Bestens geeignet für | Stoffbilanz, eichamtlicher Verkehr, Verbrennungskontrolle | Pumpendimensionierung, Überprüfung der Leitungsgeschwindigkeit, hydraulische Berechnungen |
| Typischer umgerechneter Wert | Nm³/h, SCFM für Gase bei Referenzbedingungen | Tatsächlicher m³/h bei Durchflussbedingungen |
Wenn kein direktes Massendurchflussmessgerät verfügbar ist, muss der Massendurchfluss aus einer volumetrischen Messung und Dichte oder aus einer Differenzdruckmessung berechnet werden. Jede Methode hat ihr eigenes Unsicherheitsbudget und jede erfordert eine sorgfältige Beachtung des Betriebspunkts.
Die einfachste Gleichung ist Massendurchfluss = Volumendurchfluss × Dichte. Für eine Flüssigkeit wird die Dichte häufig aus einer Referenztabelle bei der gemessenen Temperatur ermittelt. Für ein Gas muss die Dichte aus Druck, Temperatur und Zusammensetzung unter Verwendung des idealen Gasgesetzes mit einem Kompressibilitätsfaktor Z berechnet werden. Die Formel für einen Gasmassendurchfluss, ausgedrückt in kg/h, lautet:
Massendurchfluss = Volumendurchfluss (tatsächliche m³/h) × absoluter Druck (Pa) / (Z × spezifische Gaskonstante × absolute Temperatur in K).
Wenn der Volumenstrommesser tatsächlich m³/h misst, sollte die Dichteberechnung den tatsächlichen Druck und die tatsächliche Temperatur verwenden. Wenn es in Nm³/h misst, erfordert die Umrechnung in Massendurchfluss nur die Referenzdichte und keine Live-Temperatur- und Druckkorrektur.
Differenzdruckgeräte wie Blenden, Venturirohre und Pitotrohre zur Mittelwertbildung leiten den Durchfluss aus dem Druckabfall über einer Verengung ab. Die allgemeine Gleichung lautet:
Massendurchfluss = Ausflusskoeffizient × Expansionsfaktor × Fläche der Verengung × Quadratwurzel aus (2 × Dichte × Differenzdruck).
Der Ausflusskoeffizient hängt von der Reynolds-Zahl und der Geometrie des Primärelements ab. Standards wie ISO 5167 definieren die Geometrie, Installationsanforderungen und Unsicherheitsberechnungen. Ein häufiger Fehler besteht darin, den Durchflusskoeffizienten für eine scharfkantige Öffnung zu verwenden, wenn die Installation vor dem Rohr nicht die erforderliche gerade Rohrlänge zulässt. Dies kann zu einem Fehler von 1 bis 3 Prozent führen, selbst wenn der Differenzdrucktransmitter genau ist.
Bei geschwindigkeitsbasierten Instrumenten wie Einsteckdurchflussmessern ist der Massendurchfluss das Produkt aus Dichte, Querschnittsfläche und Durchschnittsgeschwindigkeit. Die Durchschnittsgeschwindigkeit ist nicht dasselbe wie die Mittelliniengeschwindigkeit. In einem vollständig entwickelten turbulenten Strömungsprofil beträgt die Durchschnittsgeschwindigkeit je nach Reynolds-Zahl etwa das 0,81- bis 0,83-fache der Mittelliniengeschwindigkeit. Die direkte Verwendung des Mittellinienwerts kann den Durchfluss um bis zu 20 Prozent überbewerten.
Ein 100-mm-Schedule-40-Rohr transportiert Erdgas mit 4,5 bar Überdruck und 35 °C. Der Differenzdruck an einer kalibrierten Blende beträgt 2.400 Pa. Die Gaszusammensetzung ergibt im Betriebszustand eine Dichte von 5,3 kg/m³. Bei einem Ausflusskoeffizienten von 0,61, einem Innendurchmesser der Öffnung von 60 mm und einem Expansionsfaktor nahe eins beträgt der Massendurchfluss etwa 0,48 kg/s. Wird der gleiche Differenzdruck mit einer Dichte von 2,6 kg/m³ verwendet, weil der Druck mit 2,5 bar statt mit 4,5 bar eingegeben wurde, sinkt der berechnete Massenstrom auf 0,34 kg/s, ein Fehler von 29 Prozent, der auf einem Feldmessgerät nie auffallen würde, aber im monatlichen Abgleich auftauchen würde.
Jede Eingabevariable in einer Massendurchflussberechnung ist mit Unsicherheit behaftet. Ein Volumendurchflussmesser mit einer Unsicherheit von 1 Prozent ergibt in Kombination mit einer Dichteberechnung mit einer Unsicherheit von 0,5 Prozent eine Massendurchflussunsicherheit von etwa 1,1 Prozent, wenn die Fehler unabhängig sind und in Quadratur kombiniert werden. Wenn die Dichteunsicherheit 2 Prozent beträgt, weil die Zusammensetzung nicht genau bekannt ist, beträgt die Massenflussunsicherheit 2,2 Prozent. Diese sekundäre Unsicherheit ist einer der Gründe, warum die direkte Massendurchflussmessung bei Anwendungen bevorzugt wird, bei denen der Dichteeingang unsicher ist.
Industrielle Durchflussmesser nutzen unterschiedliche physikalische Prinzipien zur Messung des Massendurchflusses. Manche messen die Masse direkt. Andere messen Geschwindigkeit oder Volumen und stützen sich dann auf zusätzliche Eingaben, um einen Massenwert zu berechnen. Die Auswahl der richtigen Familie ist die wichtigste Genauigkeitsentscheidung, die Sie treffen werden.
Coriolis-Durchflussmesser messen den Massendurchfluss direkt, indem sie die Phasenverschiebung verfolgen, die durch die Coriolis-Kraft in einem vibrierenden Rohr verursacht wird. Die Flüssigkeit strömt durch ein oder zwei gekrümmte Röhren, die mit einer bekannten Frequenz angeregt werden. Wenn Masse durch das Rohr fließt, verursacht die Corioliskraft eine Verdrehung der Schwingung, und die Phasendifferenz zwischen zwei Punkten auf dem Rohr ist proportional zur Massendurchflussrate. Da die Messung direkt an die Masse gekoppelt ist, ist keine separate Dichtekompensation erforderlich.
 Coriolis-Massendurchflussmesser der AC-Serie zur direkten Massendurchflussmessung Dieses Coriolis-Messgerät misst Massendurchfluss, Dichte und Temperatur direkt und macht eine separate Dichtekompensation überflüssig. Aufgrund seiner stabilen Leistung und hohen Genauigkeit eignet es sich für den eichpflichtigen Verkehr und die Steuerung kritischer Prozesse. Produkt anzeigen →
Coriolis-Messgeräte sind in einer Vielzahl von Leitungsgrößen erhältlich und können Flüssigkeiten, Gase und Schlämme verarbeiten. Eine Hochleistungsflüssigkeitsmessung kann eine Genauigkeit von etwa ±0,1 Prozent des Messwerts bei einer Wiederholgenauigkeit von ±0,05 Prozent erreichen. Bei der Gasmessung liegt ein typischer Genauigkeitsbereich bei ±0,25 bis ±0,5 Prozent des Messwerts, abhängig vom Betriebsdruck und der Messgerätgröße. Das wertvollste Merkmal ist die Stabilität im Laufe der Zeit. Da aufgrund von Dichte- oder Druckannahmen keine Kalibrierungsdrift auftritt, kann das Messgerät jahrelang ohne die Notwendigkeit einer Feldkorrektur in Betrieb bleiben, vorausgesetzt, die Rohre bleiben sauber und der Nullpunkt wird überprüft.
Das mechanische Messprinzip macht das Messgerät empfindlich gegenüber Vibrationen, Zweiphasenströmung und hoher Viskosität. Wenn Sie den physikalischen Effekt im Detail verstehen möchten, lohnt es sich, genau zu wissen, wie Coriolis-Massendurchflussmesser funktionieren, insbesondere den Unterschied zwischen Phasenverschiebung, Frequenz und Dämpfung, denn dieses Wissen hilft Ihnen, die richtigen Installationsbedingungen zu definieren.
Thermische Massendurchflussmesser measure mass flow rate by sensing the heat transfer from a heated element to the flowing gas. For a clean, dry gas, the heat transfer is directly related to the mass flow rate. The measurement principle is particularly useful for low-pressure or low-velocity gas flows, and it does not require temperature or pressure compensation for mass flow because the thermal response is a function of mass and specific heat. Typical accuracy is ±1 percent of full scale, and repeatability can be very good. The main limitation is that the meter must be calibrated for the specific gas composition, because specific heat capacity changes with composition. Wet, dirty, or non-homogeneous gas streams can also affect the heat transfer behavior.
Wirbeldurchflussmesser messen die Frequenz von Wirbeln, die sich hinter einem Staukörper ablösen. Die Frequenz ist proportional zur Geschwindigkeit der Flüssigkeit, nicht zu ihrer Masse. Um einen Massendurchflusswert zu erhalten, muss das Messgerät die gemessene Geschwindigkeit mit einem Dichtewert kombinieren. Dralldurchflussmesser nutzen ein ähnliches Prinzip, erzeugen jedoch eine Präzession um die Achse des Zählers. Beide Familien können mit integrierten Druck- und Temperatursensoren ausgestattet werden, sodass der Durchflusscomputer den Messwert entsprechend den tatsächlichen Betriebsbedingungen dichtekompensieren kann.
 Dralldurchflussmesser der Serie SA80T-TP mit integrierter Temperatur- und Druckkompensation Der SA80T-TP integriert Temperatur- und Drucksensoren, um die Dichte in Echtzeit zu berechnen und so Massendurchfluss und Standardvolumendurchfluss bereitzustellen. Es eignet sich ideal für Dampf- und Druckluftnetze, bei denen kompensierte Messwerte unerlässlich sind. Produkt anzeigen →
Dieser Ansatz ist im Gas- und Dampfbetrieb weit verbreitet. Ein Wirbel- oder Drallmessgerät mit Druck- und Temperaturkompensation kann eine Genauigkeit von etwa ±1,0 Prozent bis ±1,5 Prozent des Messwerts für den Massendurchfluss liefern, was für viele Prozesssteuerungsanwendungen ausreichend ist, jedoch nicht für den eichpflichtigen Verkehr. Der Schlüssel besteht darin, sicherzustellen, dass die Kompensationseingaben wirklich repräsentativ für den fließenden Strom sind. Wenn sich die Druckentnahmestelle vor dem Messgerät befindet und in der Leitung ein Druckabfall auftritt, ist die Dichteberechnung geringfügig falsch.
Turbinen-Durchflussmesser measure the rotational speed of a rotor, which is proportional to the fluid velocity. The meter itself is a volumetric device. To convert the reading to mass flow rate, the operator must provide the density at the operating condition. Turbine meters provide excellent repeatability and are common in metering applications for clean, low-viscosity liquids. The VNER LWQ gas turbine flowmeter and LWGY liquid turbine flowmeter are built around this principle. For gas service, different rotor designs are used, and the density at the operating point must be calculated from pressure and temperature.
Elektromagnetische Durchflussmesser use Faraday's law to measure the velocity of a conductive liquid. The measurement is volumetric, not mass-based. To obtain mass flow, the density of the liquid must be entered into the converter or supplied by a separate density measurement. For liquids with a stable density, such as water or a dilute acid at a fixed composition, the volumetric reading can be converted to mass with acceptable accuracy. For varying density streams, such as slurries or mixtures with changing solids concentration, an electromagnetic flow meter alone is not sufficient for a reliable mass value, and a density source is needed.
Der richtige Durchflussmesser hängt von der Flüssigkeit, den Prozessbedingungen, der erforderlichen Genauigkeit, den Installationsbeschränkungen und dem Wartungsbudget ab. Es gibt keine allgemeingültige Antwort. Die folgende Tabelle vergleicht die wichtigsten Technologien und gibt einen ersten Überblick über das Screening.
| Technologie | Masse / Volumetrisch | Typische Genauigkeit | Empfohlene Flüssigkeiten |
|---|---|---|---|
| Coriolis | Direkte Masse | ±0,1 % bis ±0,5 % des Messwerts | Flüssigkeiten, Gase, Schlämme |
| Thermisch | Direkte Masse (gas) | ±1 % des Skalenendwerts | Saubere, trockene Gase |
| Wirbel / Wirbel | Volumetrischer Ausgleich | ±1 % des Messwerts | Flüssigkeiten, Gase, Dampf |
| Turbine | Eingabe der volumetrischen Dichte | ±0,5 % des Messwerts | Reinigt dünnflüssige Flüssigkeiten, Gase |
| Magnetisch | Eingabe der volumetrischen Dichte | ±0,2 % bis ±0,5 % des Messwerts | Leitfähige Flüssigkeiten |
Eine saubere, niedrigviskose Flüssigkeit mit stabiler Temperatur lässt sich gut mit einem Magnetmessgerät und einem Dichteeingang messen. Eine Flüssigkeit mit sich ändernder Dichte, wie etwa eine Aufschlämmung oder eine vorbereitete Polymerlösung, eignet sich besser für ein Coriolis-Messgerät. Ein sauberes Gas mit stabiler Zusammensetzung eignet sich gut für einen thermischen oder kompensierten Wirbelzähler. Ein Gas mit mitgerissenen Tröpfchen oder Partikeln ist für thermische Messgeräte problematisch und kann mit einem Coriolis-Messgerät besser bedient werden, vorausgesetzt, das Messgerät verfügt über einen ausreichenden Druckabfall und eine ausreichende Rohrgeometrie, um das Gemisch verarbeiten zu können.
Für den eichamtlichen Verkehr und die fiskalische Messung sind Genauigkeitswerte von etwa ±0,1 bis ±0,25 Prozent erforderlich. Daher ist Coriolis oder ein gut kalibrierter Turbinenradzähler mit Dichtekompensation die übliche Wahl. Prozessregelkreise benötigen typischerweise ±1 Prozent oder besser, was den Einsatz von kompensierten Wirbel- oder Drallmessgeräten ermöglicht. Stoffbilanz und Energiebuchhaltung erfordern oft eine langfristige Wiederholgenauigkeit von besser als ±0,5 Prozent. Es ist wichtig, zwischen Genauigkeit und Wiederholbarkeit zu unterscheiden. Zwei Zähler mit gleicher Genauigkeit können sich über einen Jahreszeitraum hinweg sehr unterschiedlich verhalten, daher ist die Wiederholbarkeit oft das entscheidende Kriterium für eine langfristige Materialbilanz.
Druck- und Temperaturgrenzen sind wichtig. Ein Coriolis-Messgerät ist ein Gerät mit mäßigem Druckabfall, daher verfügt eine Niederdruck-Gasleitung möglicherweise nicht über genügend Druckbudget dafür. Ein thermisches Messgerät hat einen sehr geringen Druckabfall und wird für Niederdruckgas bevorzugt. Ein Wirbel- oder Drallmesser benötigt eine bestimmte Mindestgeschwindigkeit, um ein Signal zu erzeugen, daher kann er nicht bei sehr geringen Durchflussraten eingesetzt werden. Auch die Anforderungen an die gerade Rohrführung variieren. Coriolis-Zähler reagieren relativ unempfindlich auf stromaufwärts gerichtete Störungen, wohingegen Wirbel- und Drallzähler häufig 10 bis 25 Rohrdurchmesser des stromaufwärts gelegenen geraden Rohrs erfordern und magnetische Zähler sogar noch mehr.
Coriolis-Messgeräte haben keine beweglichen Teile im Durchfluss, die Sensorrohre können jedoch mit klebrigen Prozessflüssigkeiten bedeckt sein. Die Überprüfung besteht normalerweise aus der Überprüfung des Nullpunkts und dem Vergleich der gemessenen Dichte mit einer Laborprobe. Wirbel- und Drallmesser haben den Vorteil, dass sie keine beweglichen Teile haben, ihre Sensoren können jedoch durch übermäßige Vibrationen oder durch Verunreinigungen beschädigt werden, wenn sie nicht mit einem Sieb eingebaut werden. Wärmemessgeräte müssen auf die spezifische Gaszusammensetzung kalibriert werden. Turbinenradzähler verfügen über bewegliche Lager, bei denen es besonders bei verschmutztem Gas oder abrasiven Flüssigkeiten am wahrscheinlichsten zu Ausfällen kommt.
Dies ist der teuerste Fehler in der Branche. Ein Zähler, der 500 m³/h Gas bei 1 bar und 25°C anzeigt, führt einen viel kleineren Massendurchfluss als derselbe Zähler, der 500 m³/h bei 8 bar und 25°C anzeigt. Wenn das Ingenieurteam im Datenblatt 500 Nm³/h angibt, das Messgerät jedoch in tatsächlichen m³/h kalibriert ist, weicht der resultierende Massendurchfluss um das Verhältnis der tatsächlichen Dichte zur Referenzdichte ab, was bei Hochdruckgas einen Faktor von 7 oder mehr betragen kann.
Selbst wenn ein Volumenmessgerät absichtlich verwendet wird, wird oft ein einzelner Dichtewert in den Durchflusscomputer eingegeben und nie aktualisiert. Im Laufe eines Jahres kann eine Gasaufbereitungsanlage mit unterschiedlichen Druck- und Temperatursollwerten betrieben werden und die Dichte am Durchflussmesser kann sich um 15 bis 20 Prozent ändern. Ein statischer Dichtewert verursacht einen systematischen Massenstromfehler, der sich schließlich in der Gesamtstoffbilanz der Anlage niederschlägt.
Vortex-, Drall- und Differenzdruck-Durchflussmesser erfordern bestimmte gerade Rohrlängen vor dem Gerät, um ein stabiles Strömungsprofil zu entwickeln. Ein einzelner 90-Grad-Winkel direkt vor dem Messgerät kann einen Wirbel erzeugen, der die Kalibrierung verändert und zu Fehlern von mehreren Prozent führt. Die übliche Abhilfe besteht darin, den Zähler bei Vorlaufrohren mit mehr als 20 Durchmessern zu installieren oder einen Strömungsgleichrichter zu verwenden. Das Versäumnis, dies zu tun, ist eine der häufigsten Ursachen für schlechte Leistung bei einer Neuinstallation.
Ein mit Wasser kalibrierter Durchflussmesser, der jedoch für einen Gasstrom verwendet wird, weist einen ganz anderen Reynolds-Zahlenbereich auf. Dadurch kann sich der Ausflusskoeffizient oder der K-Faktor ändern. Bei volumetrischen Messgeräten erfolgt die Kalibrierung häufig unter Werksbedingungen mit einer bestimmten Viskosität und Dichte. Wenn die Prozessflüssigkeit eine sehr unterschiedliche Viskosität aufweist, sollte die Kalibrierkurve angepasst oder das Messgerät mit einer Flüssigkeit kalibriert werden, die den Prozesseigenschaften entspricht.
Bei der Spezifizierung eines Wirbel- oder Drallzählers für Gas ist die Kompensation obligatorisch, wenn vom Zähler erwartet wird, dass er einen Massendurchfluss ausgibt. Manche Käufer bestellen ein Standard-Wirbelmessgerät und erwarten, dass der Durchflusscomputer eine feste Dichte verwendet. Wenn der Druck schwankt und die Kompensation nicht installiert ist, ist die Ausgabe falsch. Der Lieferant sollte genau beschreiben, wie die Kompensation konfiguriert ist und wo sich die Druck- und Temperatursensoren befinden.
Eine übliche Projektbeschaffungssequenz besteht darin, Volumenzähler frühzeitig zu kaufen und dann bei der Inbetriebnahme festzustellen, dass der Prozess einen Massendurchfluss benötigt. Das Ergebnis ist eine teilweise Neugestaltung, eine Änderung des Genehmigungsdokuments und eine Verzögerung. Der günstigere Ansatz ist es, den Messzweck von Anfang an in das Datenblatt einzutragen. Geben Sie an, ob die Ausgabe ein Massendurchfluss sein muss, welche Einheiten erforderlich sind und welche Genauigkeit an welchem Betriebspunkt erforderlich ist. Jeder Lieferant kann dann von Anfang an die richtige Technologie anbieten.
Der Massendurchfluss tritt in jeder Prozessindustrie auf, aber der Druck, ihn genau zu messen, ist dort am größten, wo es um Materialbilanz, Energiekosten und Vertragserlöse geht.
Bei der Öl- und Gasförderung wird der Massendurchfluss zur Zuweisung von Bohrlöchern, zur Überwachung der Abscheiderleistung und zur Messung von Erdgas an eichpflichtigen Übergabepunkten verwendet. Komprimiertes Erdgas (CNG) ist eine der anspruchsvollsten Anwendungen, da das Gas unter hohem Druck gespeichert und mit einer schnellen Füllsequenz geliefert wird, bei der sich Druck und Temperatur schnell ändern. Ein volumetrischer Zähler an einer CNG-Zapfsäule benötigt eine vollständige Druck- und Temperaturkorrektur, sonst weicht die angezeigte abgegebene Masse. Ein spezieller Coriolis-Massendurchflussmesser ist für diese Aufgabe konzipiert, da er die Masse direkt misst und schnell auf sich ändernde Strömungsbedingungen reagieren kann.
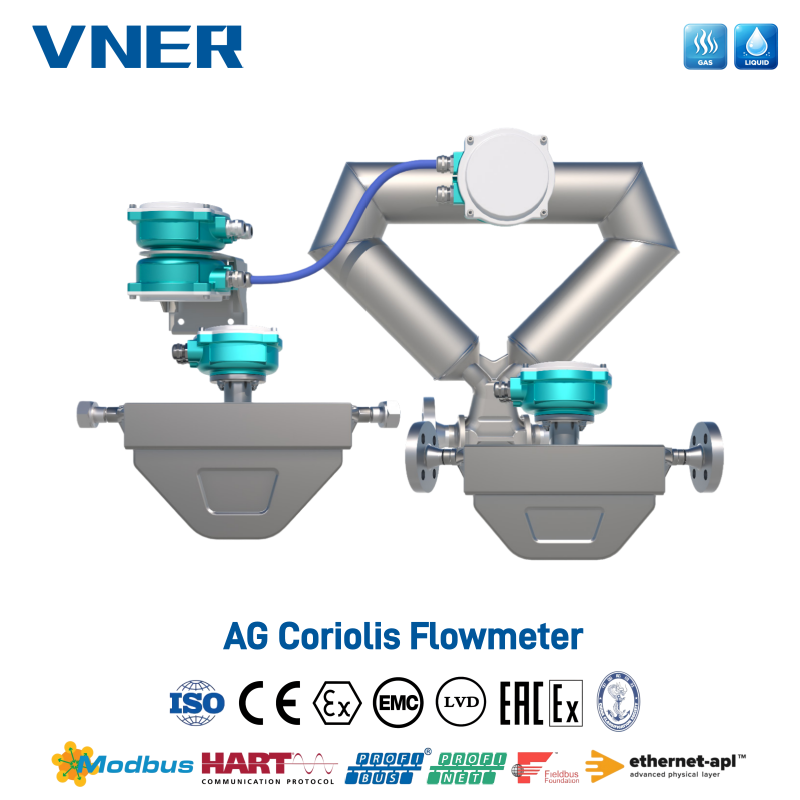 Coriolis-Massendurchflussmesser der AG-Serie für die Abgabe von CNG und LNG Dieses Coriolis-Messgerät wurde für die Betankung mit CNG und LNG entwickelt und liefert eine direkte Massendurchflussmessung mit einer zertifizierten Chargengenauigkeit von ±0,50 %. Es bewältigt hohe Drücke und kryogene Temperaturen und gewährleistet so einen zuverlässigen eichpflichtigen Verkehr. Produkt anzeigen →
VNER liefert den auf AG-CNG spezialisierten Coriolis-Massendurchflussmesser speziell für CNG-Abgabe- und Kompressionskreisläufe. Dieses Messgerät ist Teil des breiteren Portfolios des Unternehmens für den Öl- und Gassektor, wo eine genaue Massenmessung die Abrechnung, Diebstahlprävention und den Kompressorschutz unterstützt.
Chemieanlagen sind bei der Steuerung der Reaktorzuführung, der Katalysatoreinspritzung und der Additivdosierung auf den Massenfluss angewiesen. Ein geringfügiger Fehler im Massenstrom eines Reaktanten verändert das stöchiometrische Verhältnis und kann zu Nebenreaktionen, Produkten außerhalb der Spezifikation oder verschwendetem Katalysator führen. Für diese Aufgabe werden häufig Coriolis-Messgeräte eingesetzt, da sie ein breites Spektrum an Dichten verarbeiten und direkt in die Leitung eingebaut werden können. Drall- und Wirbelzähler mit Kompensation sind eine gängige, kostengünstigere Alternative, wenn die Genauigkeitsanforderungen nicht so streng sind.
Bei der Polysiliciumproduktion müssen Gase wie Trichlorsilan und Wasserstoff in sehr genauen Mengen zugeführt werden. Die Reaktoren arbeiten bei hohem Druck und hoher Temperatur, und jede falsche Angabe des Massenstroms kann sich auf die Abscheidungsrate und die Kristallqualität auswirken. Coriolis-Massendurchflussmesser werden in dieser Branche eingesetzt, da sie die tatsächliche Masse dieser Gase und Dämpfe messen, ohne dass eine separate Analyse der Zusammensetzung erforderlich ist. Ebenso wichtig wie die Genauigkeit ist die Zuverlässigkeit des Messgerätes über lange Betriebszyklen, denn ein Reaktorausfall ist extrem teuer.
Macht plants use mass flow rate to monitor boiler feedwater, fuel gas, and steam output. In steam measurement, a vortex or swirl meter with temperature and pressure compensation is common because it can survive high temperatures and delivers a usable mass flow value. In boilers, the mass flow of fuel is directly related to heat input, so an inaccurate mass flow reading causes inefficient combustion and higher CO₂ emissions. The economic impact is visible in the fuel bill.
Bei der Wasser- und Abwasseraufbereitung wird der Massendurchfluss zur Berechnung der Chemikaliendosierung und der Feststoffbeladung verwendet. Magnetische Durchflussmesser sind eine tragende Säule für die Messung des Volumendurchflusses in Wasser. Wenn die Anlage jedoch die Masse des pro Durchflusseinheit zugesetzten Chlors oder Polymers steuern muss, muss die Dichte bekannt sein. Ein magnetisches Messgerät kombiniert mit einer Dichtemessung liefert den Massendurchfluss. Bei Abwasser mit unterschiedlichem Feststoffgehalt kann eine direkte Massenmessung wie ein Coriolis-Messgerät die Unsicherheit erheblich reduzieren, sofern Rohrgröße und Druckabfall kompatibel sind.
EPC-Auftragnehmer kaufen Durchflussmesser in großen Mengen für Prozesslinien, und OEMs integrieren Durchflussmesser in Skids und verpackte Geräte. Beide Gruppen benötigen konsistente, wiederholbare Instrumente, die pünktlich mit klarer Dokumentation geliefert werden. In diesem Segment ist der von Zulieferern wie VNER verwendete konstruktionsorientierte Dimensionierungsansatz von entscheidender Bedeutung: Der Zulieferer berechnet den erwarteten Durchflussbereich, den Druckabfall und die Genauigkeit auf der Grundlage der Prozessdaten, anstatt lediglich ein Katalogmodell anzugeben. EPC-Ingenieure müssen außerdem wissen, welche Einheiten das Messgerät ausgibt, wie es mit dem Steuerungssystem kommuniziert und wie der Anbieter die Inbetriebnahme und Kalibrierung unterstützt.
Nirgendwo wird dies deutlicher sichtbar, als wenn der gleiche Massendurchfluss in mehreren Prozessindustrien gemessen werden muss. Die Prozessindustrien Die von dieser Ausrüstung bedienten Geräte haben eine gemeinsame Anforderung: Der Durchfluss muss auf die Masse rückführbar sein, unabhängig davon, ob es sich bei der Flüssigkeit um ein Gas, eine Flüssigkeit oder eine Aufschlämmung handelt.
Wenn ein Durchflussmesser spezifiziert wird, muss das Datenblatt den Flüssigkeitsnamen, die Zusammensetzung, den Betriebsdruck und die Betriebstemperatur, die Dichte, die Viskosität, den zulässigen Druckabfall, die Rohrgröße, den Durchflussbereich, die erforderliche Genauigkeit und die Ausgangssignale enthalten. Vage Aussagen wie „für Erdgas geeignet“ reichen nicht aus. Der Techniker sollte sowohl minimale als auch maximale Durchflussraten angeben. Bei einem Massendurchflussmesser bestimmt die maximale Durchflussrate die erforderliche Sensorgröße, während die minimale Durchflussrate bestimmt, ob das Messgerät den Durchfluss ohne Signalerosion auflösen kann. Ein Coriolis-Messgerät verfügt möglicherweise über einen hervorragenden Turndown, bei sehr geringem Durchfluss werden jedoch die Dichte und die Nullpunktstabilität zu begrenzenden Faktoren.
Der Lieferant sollte Erfahrung mit der gleichen Flüssigkeitsfamilie und dem gleichen Anlagenservice nachweisen. Referenzinstallationen, Kalibrierungseinrichtungen und langfristiger Support sind wichtiger als ein großer Katalog. Prüfen Sie, ob der Lieferant eine interne Kalibrierung durchführt und wie rückverfolgbar diese Kalibrierung ist. Bei Coriolis-Zählern sind eine Nullpunktüberprüfung und eine Dichteprüfung unter Betriebsbedingungen sinnvolle Abnahmetests. Bei kompensierten Wirbel- oder Drallmessgeräten sollte der Anbieter die Kompensationsgleichung und die Unsicherheit bei tatsächlichen Betriebsdruckschwankungen offenlegen.
Massendurchflussmesser liefern typischerweise ein 4-20-mA-Signal, HART, Modbus oder Feldbus. Der Regelungstechniker muss wissen, ob es sich bei dem Durchflusssignal um einen Massendurchfluss oder einen Volumendurchfluss handelt, da die Skalierung im DCS davon abhängt. Bei einem Messgerät mit Druck- und Temperaturkompensation übernimmt der Durchflusscomputer im Sender die Dichtekorrektur, und das DCS empfängt den Massendurchfluss direkt. Wenn das Messgerät nur Volumen liefert und das DCS die Umrechnung vornimmt, muss das DCS über Live-Druck- und Temperatureingänge verfügen und die Berechnung muss bei der Inbetriebnahme anhand der eigenen Berechnung des Messgeräts überprüft werden.
Stellen Sie bei der Inbetriebnahme sicher, dass das Messgerät ohne Durchfluss Null anzeigt und dass der Abgleichwert innerhalb der Herstellertoleranz liegt. Führen Sie nach Möglichkeit einen Nasstest mit Wasser durch oder vergleichen Sie das Messgerät mit einem vorhandenen kalibrierten Durchflussmesser in derselben Leitung. Verwenden Sie für Gase, sofern verfügbar, einen kalibrierten Low-Flow- oder High-Flow-Prüfstand. Überprüfen Sie, ob die zur Kompensation verwendeten Druck- und Temperatursensoren richtig positioniert sind, über geeignete Messbereiche verfügen und dass die vom Durchflusscomputer angezeigten Werte mit einer manuellen Dichteberechnung übereinstimmen.
Der Kaufpreis ist nur ein Teil des Lebenszyklus. Ein Messgerät mit schlechter Wiederholgenauigkeit kann den Prozessbetreiber dazu zwingen, zu viel oder zu wenig Chemikalien zuzuführen, und die Betriebskosten können den Zählerpreis in einem Monat übersteigen. Ein Zähler mit hohem Druckabfall erfordert möglicherweise eine größere Pumpe, was den Energieverbrauch erhöht. Ein Messgerät, das schnell verifiziert werden kann und keine beweglichen Teile hat, die mit der Flüssigkeit in Kontakt kommen, wird über einen Zeitraum von zehn Jahren in der Regel geringere Gesamtkosten verursachen als ein billigeres Messgerät, das häufig gewartet werden muss.
Der Massendurchfluss ist die Größe, die bei der Prozesssteuerung, der Energieabrechnung und der Produktqualität wirklich zählt. Ein volumetrischer Wert ist für die hydraulische Dimensionierung und Pumpenauswahl nützlich, kann jedoch nicht als Ersatz für einen Massenwert dienen, es sei denn, die Dichte ist bekannt und stabil. In Anlagen, in denen Druck, Temperatur oder Zusammensetzung variieren, besteht der einzig zuverlässige Weg darin, die Masse direkt mit einem Coriolis-Messgerät zu messen oder einem geschwindigkeitsbasierten Messgerät eine Druck- und Temperaturkompensation hinzuzufügen.
Für Anlageningenieure ist es die wichtigste Angewohnheit, vor der Auswahl der Technologie den Messzweck zu überprüfen. Für EPC- und OEM-Teams besteht der Schlüssel darin, dem Lieferanten genügend Prozessdaten zur Verfügung zu stellen, um das Messgerät richtig dimensionieren und die Ausgabeeinheiten bestätigen zu können. Für Bediener besteht die Lektion darin, dass ein Massendurchflusswert keine Zahl auf einem Bildschirm ist; Es ist die Grundlage des Materialgleichgewichts und verdient die gleiche Aufmerksamkeit wie eine Laboranalyse. Wenn sich ein Unternehmen auf den gesamten Weg vom Sensorelement über den Durchflussrechner bis zum Steuerungssystem konzentriert, wird der Massendurchfluss zu einem zuverlässigen Entscheidungsinstrument und nicht zu einer Quelle täglicher Diskrepanzen.
Wir bieten alle unsere Produkte und Dienstleistungen auf internationalen Standards an.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Nr. 11 Xingye Road, Chenji Town Industrial Park, Yizheng, Yangzhou, China