Language
Wenn Sie Hilfe benötigen, können Sie sich gerne an uns wenden
 0
Holen Sie sich ein Angebot!
0
Holen Sie sich ein Angebot!
Das Gespräch beginnt normalerweise auf die gleiche Weise. Ein Anlageningenieur hat eine Diskrepanz auf dem Schreibtisch: Der Abrechnungszähler zeigt 0,7 % weniger als der Empfangszähler an, oder die Massenbilanz eines Batch-Reaktors weicht im Laufe einer Schicht um ein halbes Prozent ab, und jemand in der Besprechung sagt das Wort „Kalibrierung“. Bevor jemand einen Flansch löst, lohnt es sich zu entscheiden, was man eigentlich verlangt. Mit einem Kalibrierzertifikat lässt sich kein Messgerät reparieren, das sich sechs Durchmesser hinter einem Doppelkrümmer befindet, und es gilt auch nicht für ein Regelventil, das durch denselben Rohrverlauf kavitiert.
Hier ist die kurze Antwort, auf der dieser Artikel aufbaut: Bei der Kalibrierung eines Durchflussmessers handelt es sich um einen Messvergleich mit einer rückverfolgbaren Referenz, der unter definierten Bedingungen und mit einer angegebenen Unsicherheit durchgeführt wird. Es handelt sich nicht um eine Reparatur, nicht um einen Firmware-Reset und auch nicht um eine Garantie dafür, dass das Messgerät die korrekten Werte anzeigt, sobald es wieder an Ihren Anschluss angeschlossen ist. Wenn Sie möchten, dass die Nummer auf dem Sender mit der Nummer auf der Rechnung übereinstimmt, benötigen Sie drei Dinge in der richtigen Reihenfolge: eine physikalisch einwandfreie Installation, eine nachverfolgbare Kalibrierung und eine ehrliche Einschätzung der Abweichungen des Messgeräts zwischen den Diensten. Alles andere sind Details, und im Detail werden die meisten Kalibrierungsbudgets verschwendet.
Ein Zertifikat ist eine Behauptung über einen Vergleich, kein Versprechen über Ihren Prozess. Diese Unterscheidung ist wichtig, wenn Sie vor einem Messgerät stehen, das gerade mit einem leeren Blatt aus dem Labor zurückgekommen ist, aber vor Ort immer noch falsche Werte anzeigt.
Überprüfung bedeutet, dass Sie das Messgerät mit einer Referenz vergleichen und die Differenz aufzeichnen, ohne etwas zu ändern. Anpassung bedeutet, dass Sie die Skalierung, den K-Faktor oder den Nullpunkt des Messgeräts ändern, sodass sein Ausgang mit der Referenz übereinstimmt. Bei der Kalibrierung handelt es sich um die umfassendere Aktivität, die einen dokumentierten Vergleich mit einer Unsicherheitsaussage erstellt und eine Anpassung umfassen kann oder auch nicht. Wenn Sie ein Messgerät verschicken, fragen Sie, welches der drei Messgeräte Sie kaufen möchten. Ein „As-found“-Datensatz vor der Anpassung ist das wertvollste Datenelement, das Sie erhalten, da es Ihnen die tatsächliche Driftrate des Messgeräts in Ihrem Service anzeigt. Wenn sich das Labor zuerst anpasst und nur das Ergebnis wie links meldet, haben Sie für eine saubere Zahl bezahlt und nichts gelernt.
Nachvollziehbar bedeutet, dass jede Referenz in der Kette durch eine ununterbrochene Reihe dokumentierter Vergleiche, von denen jeder seine eigene Unsicherheit aufweist, auf einen nationalen oder internationalen Standard zurückgeht. In der Praxis sollten Sie ein nach ISO/IEC 17025 akkreditiertes Labor, ein nach dem Vorbild des GUM erstelltes Unsicherheitsbudget und Ergebnisse mit einem Abdeckungsfaktor von k=2 erwarten, was einer Konfidenz von etwa 95 % entspricht. Ein Zertifikat, das lediglich besagt, dass ein Messgerät „kalibriert“ wurde und „innerhalb der Spezifikation“ lag, ohne Referenzidentifizierung, ohne Unsicherheit und ohne Umgebungsbedingungen, ist eher ein Datenblatt als ein Kalibrierungsprotokoll. Es wird einem Kundenaudit nicht standhalten und Ihnen nicht weiterhelfen, wenn eine Unstimmigkeit zu einem geschäftlichen Argument wird.
Die nützliche Ausgabe ist eine Tabelle mit Punkten: normalerweise fünf, bei etwa 10 %, 25 %, 50 %, 75 % und 100 % des Messgerätbereichs, oft auf- und absteigend, mit wiederholten Läufen, um die Wiederholbarkeit sicherzustellen. Vier oder fünf Wiederholungspunkte bei derselben Durchflussrate sagen Ihnen viel mehr über das Grundrauschen eines Messgeräts aus, als ein einzelner Durchlauf jemals.
Jedes Kalibrierhaus hat seine Lieblingsanlage. Welches Ihnen angeboten wird, hängt in der Regel von Ihrer Leitungsgröße, Ihrer Flüssigkeit und der Menge an Ausfallzeiten ab, die Sie tolerieren können. Die folgenden Methodeen decken den überwiegenden Teil der industriellen Arbeiten ab.
Flüssigkeit strömt durch das zu prüfende Messgerät und wird in einem Wägetank gesammelt, der auf einer Wägezelle oder einer Präzisionswaage sitzt. Die Masse wird anhand der Dichte bei der gemessenen Temperatur in Volumen umgewandelt. Es gibt kein dazwischenliegendes Referenzvolumen, das erodieren oder verformen könnte, weshalb gravimetrische Geräte an der Spitze der Genauigkeitsleiter für Flüssigkeiten stehen, typischerweise 0,05 % bis 0,10 %. Die praktischen Grenzen sind Größe und Zeit: Wägetanks begrenzen die maximale Durchflussrate, und an jedem Punkt muss das System sauber absetzen, umleiten und abfließen. Benetzungs- und Entwässerungsfehler sind die klassischen Fehler, und ein gutes Labor verfügt über ein dokumentiertes Entwässerungs- und Warteverfahren.
Hier füllt die Flüssigkeit einen kalibrierten Tank oder fließt durch ein kalibriertes Volumengefäß, und der Füllstand wird durch ein Schauglas, einen Schwimmer oder ein Servomessgerät abgelesen. Es ist einfacher und kostengünstiger als gravimetrische Arbeiten, aber die Tankwand, die Füllstandsanzeige und der Drainagefilm an den Wänden dominieren die Unsicherheit, die typischerweise zwischen 0,10 % und 0,25 % liegt. Die volumetrische Prüfung bleibt ein Arbeitspferd für allgemeine Industriezähler, bei denen ein Bruchteil eines Prozents ausreicht.
Ein zuvor kalibriertes Referenzmessgerät wird vor dem Prüfling in Reihe geschaltet und beide Messwerte werden gleichzeitig verglichen. Dies ist die einzig praktikable Methode für sehr große Leitungen, hohe Durchflussraten und für Arbeiten mit Gas. Als Faustregel gilt ein Testunsicherheitsverhältnis: Die Referenz sollte vier- bis zehnmal genauer sein als das zu testende Messgerät, sonst sagt Ihnen der Vergleich weniger aus, als Sie denken. Ein Coriolis-Messgerät ist heutzutage das gebräuchlichste Übertragungsnormal, da es die Masse direkt misst, den Nullpunkt gut beibehält und einen großen Messbereich in einem einzigen Gerät abdeckt.
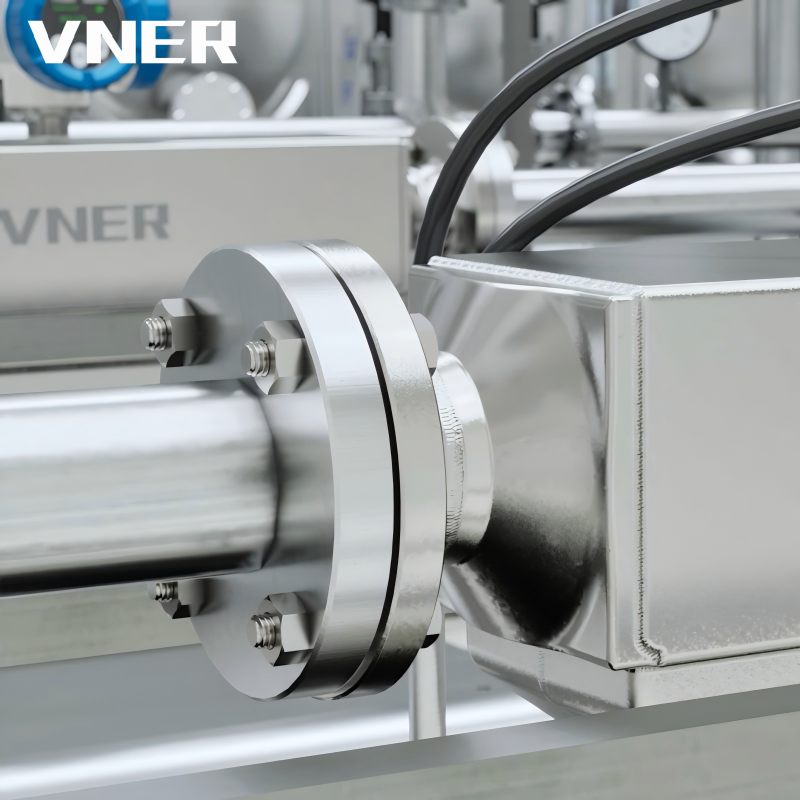 Coriolis-Massendurchflussmesser der AC-Serie zur Messung von Masse, Dichte und Temperatur Ein Coriolis-Transfernormal für die direkte Messung von Masse, Dichte und Temperatur, geeignet für Vergleiche mit hohem Durchfluss, großen Leitungen, Gasen und Mehrphasen. Produkt anzeigen →
Ein Kolben verdrängt ein bekanntes Volumen durch einen kalibrierten Zylinder, und die Impulse des Messgeräts werden gegen dieses Volumen gezählt. Rohrprüfer erledigen die gleiche Aufgabe in größerem Maßstab für den eichamtlichen Verkehr von flüssigen Kohlenwasserstoffen. Unsicherheiten von 0,05 % bis 0,10 % sind erreichbar, aber das verdrängte Volumen ist gering, sodass Sie statt eines langen Durchlaufs wiederholte Durchläufe mit einer stabilen Durchflussrate benötigen. Diese Bohrinseln sind das Rückgrat von Erdölmessstationen.
Gas ist schwieriger. Glockenprüfgeräte dominieren niedrige Durchflussmengen, Venturidüsen mit kritischem Durchfluss decken die Mitte ab und gravimetrische oder Druck-Volumen-Temperatur-Zeit-Systeme werden dort eingesetzt, wo höchste Genauigkeit erforderlich ist. Die Unsicherheit reicht von etwa 0,15 % bis zu mehreren Zehntel Prozent. Die meisten industriellen Gaszähler werden an der Luft getestet, und diese Entscheidung beeinflusst alles, was im nächsten Abschnitt besprochen wird.
| Method | Typische Unsicherheit (k=2) | Am besten geeignet für | Praktische Grenzen |
|---|---|---|---|
| Gravimetrisch (Wägen) | 0,05 % – 0,10 % | Flüssigkeiten, kleine bis mittlere Leitungen, hochwertige Dosierung | Die Größe des Wiegetanks begrenzt die Durchflussrate und sorgt für lange Absetz- und Entleerungszeiten |
| Volumetrisch (kalibrierter Tank) | 0,10 % – 0,25 % | Allgemeine industrielle Flüssigkeitszähler | Wandeffekte, Pegelanzeige und Benetzung dominieren das Budget |
| Vergleich der Hauptzähler | 0,10 % – 0,25 % | Große Zähler, hohe Durchflussmengen, Gase | Die Referenz muss vier- bis zehnmal besser sein als das zu testende Gerät |
| Kolben- oder Rohrprüfgerät | 0,05 % – 0,10 % | Eichamtlicher Verkehr flüssiger Kohlenwasserstoffe | Kleines verdrängtes Volumen, wiederholte Durchläufe und gleichmäßiger Durchfluss erforderlich |
| Schalldüse oder Glockenprüfgerät | 0,15 % – 0,50 % | Gaszähler für Luft oder Erdgas | Aufgrund der Reynolds-Zahlenanpassung unterscheiden sich die Lufteigenschaften von denen des Prozessgases |
Menschen, die neu in der Messtechnik sind, gehen oft davon aus, dass eine Kalibrierung eine Kalibrierung ist. Das ist es nicht. Flüssigkeitsarbeit ist meist ein Volumenproblem; Bei Gasarbeiten handelt es sich hauptsächlich um ein Dichte-, Viskositäts- und Reynoldszahl-Problem, und beide erfordern unterschiedliche Bohranlagen, unterschiedliche Fähigkeiten und unterschiedliche Gespräche mit Ihrem Lieferanten.
Bei Flüssigkeiten verläuft die Kette von Masse zu Volumen durch die Dichte, und die Dichte ändert sich mit der Temperatur. Ein Zehntelgrad eines nicht gemessenen Temperaturfehlers in einem Kohlenwasserstoffstrom kann das berechnete Volumen um mehr als die Kalibrierung selbst verschieben. Gute Labore messen die Flüssigkeitstemperatur am Messgerät und am Auffanggefäß und dokumentieren, wie lange sich das System stabilisieren konnte. Wenn Ihre Prozessflüssigkeit viskos, nicht leitend oder stark belüftet ist, informieren Sie das Labor im Voraus. Lufteinschlüsse sind die häufigste Ursache für eine „fehlgeschlagene“ Kalibrierung, bei der es sich eigentlich um einen schlechten Testaufbau handelt, und zeigen sich eher in unregelmäßigen Messwerten als in einem konsistenten Offset.
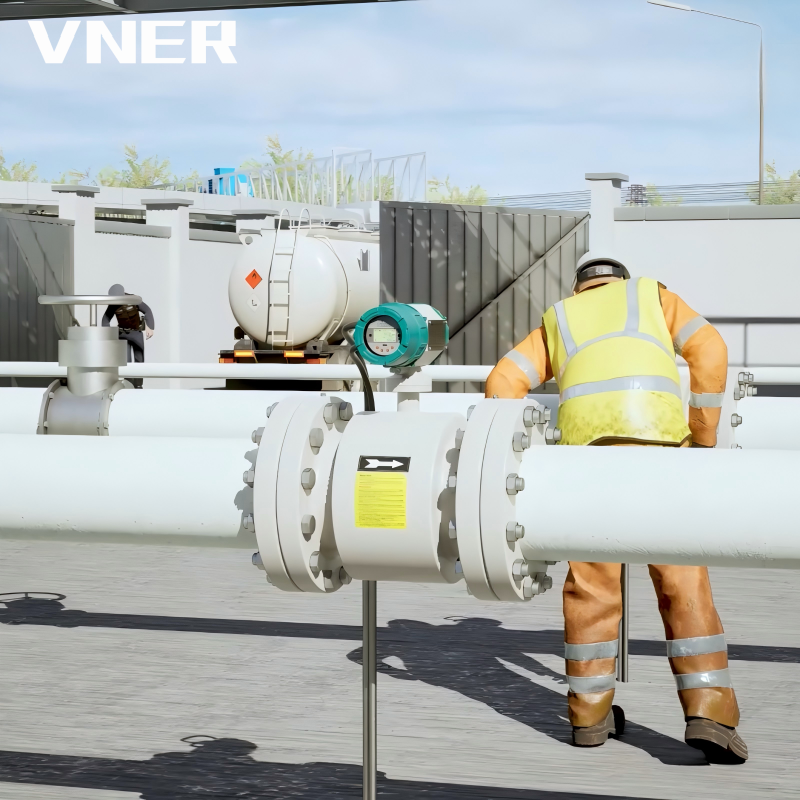 LDG Economy Universeller elektromagnetischer Durchflussmesser für leitfähige Flüssigkeiten Ein kostengünstiger elektromagnetischer Durchflussmesser für leitfähige Flüssigkeiten und Schlämme, ohne bewegliche Teile und mit vernachlässigbarem Druckverlust bei Wasser-, Chemie- und Bergbauaufgaben. Produkt anzeigen →
Elektromagnetische Messgeräte haben ihre eigene Besonderheit: Sie sind auf Wasser kalibriert, funktionieren aber mit jeder leitfähigen Flüssigkeit, die die Pflanze durch sie schickt. Bei den meisten leitfähigen Flüssigkeiten dominiert das Strömungsprofil und die Flüssigkeit selbst trägt nur wenig dazu bei, weshalb eine Reinwasserkalibrierung ein vertretbarer Ausgangspunkt ist. Wenn Sie sehen möchten, wie dieses Prinzip in einem Produktionsinstrument angewendet wird, lesen Sie die Designhinweise dahinter Elektromagnetische Durchflussmesser von LDG sind eine nützliche Lektüre, insbesondere die Diskussion über die Wahl der Auskleidung und die Erdung.
Das Testen eines Erdgaszählers an Luft ist praktisch und kostengünstig, Luft und Methan unterscheiden sich jedoch in Dichte, Viskosität und Kompressibilität. Wenn der Test mit einer Reynolds-Zahl nahe der Betriebsbedingung durchgeführt wird, ist der Extrapolationsfehler gering. Wenn das Labor einfach ein Ventil öffnet und Luft mit dem von der Werksversorgung bereitgestellten Druck durchlässt, wird das Messgerät möglicherweise weit außerhalb seines tatsächlichen Betriebsbereichs überprüft, und der von Ihnen ermittelte K-Faktor kann um mehrere Zehntel Prozent falsch sein. Bitten Sie das Labor, an jedem Testpunkt die Reynolds-Zahl sowie die Gastemperatur und den Gasdruck anzugeben. Wenn dies nicht möglich ist, testen sie nicht Ihre Anwendung, sondern ihre Anlage.
Die Angabe von „±0,5 %“ in einer Bestellung ist nur eine halbe Spezifikation. Sie müssen auch angeben, für welchen Durchflussbereich diese Zahl gilt, für welche Reynolds-Zahl, über welche Flüssigkeit und mit welchen vorgeschalteten Rohrleitungen. Ein Wirbelmessgerät mit einer Nennleistung von ±1 % des Messwerts hält dies normalerweise nur ab einem Turndown von etwa 20:1, da unterhalb einer bestimmten Reynolds-Zahl die Ablösungsfrequenz instabil wird und das Messgerät einfach aufhört, ein Messgerät zu sein.
Die zweite Hälfte der Spezifikation ist das Testunsicherheitsverhältnis. Wenn der zulässige Fehler Ihres Messgeräts 0,5 % beträgt und die Unsicherheit der Kalibrierungsanlage 0,4 % beträgt, dann beweist ein bestandenes Ergebnis sehr wenig. Das herkömmliche Ziel ist 4:1, was bedeutet, dass die Anlage viermal besser sein sollte als die Toleranz, die sie beurteilt. Wo dies nicht möglich ist, beispielsweise bei einem sehr großen Gaszähler, sollte im Zertifikat die Messunsicherheit offen angegeben werden, damit Sie entscheiden können, wie viel des beobachteten Fehlers auf echte Drift und wie viel auf Messrauschen zurückzuführen ist.
Binden Sie die Kalibrierung in Verträgen an eine Methode und eine Akkreditierung und nicht an eine Zahl. „Durch ein nach ISO/IEC 17025 akkreditiertes Labor gravimetrisch kalibriert, fünf Punkte auf- und absteigend, drei Wiederholungen, Unsicherheit bei k=2 angegeben und nicht mehr als ein Viertel des maximal zulässigen Fehlers des Messgeräts“ ist ein Satz, der Argumente verhindert. „Kalibriert“ allein reicht nicht aus.
Die Entscheidung wird in der Regel von der Leitungsgröße, der Flüssigkeitsgefahr und den Ausfallkosten bestimmt. Kleine Messgeräte lassen sich leicht herstellen und kostengünstig versenden. Ein elektromagnetisches Messgerät DN300 an einer erdverlegten Wasserleitung ist eine ganz andere Sache.
Durch die Laborkalibrierung erhalten Sie eine kontrollierte Flüssigkeit, eine stabile Temperatur, eine bekannte Referenz und einen wiederholbaren Test. Dies ist die einzige Möglichkeit, eine vertretbare Basislinie festzulegen, und das ist genau das, was Sie für den eichpflichtigen Verkehr, die fiskalische Messung und alle Anwendungen benötigen, bei denen eine Regulierungsbehörde ein akkreditiertes Zertifikat erwartet. Auch bei Verdacht auf einen mechanischen Schaden ist es die richtige Wahl: Ein verbogener Turbinenrotor oder ein beschädigtes Coriolisrohr können in der Leitung nicht diagnostiziert werden.
Die Überprüfung vor Ort mit einem Clamp-On-Ultraschallmessgerät als Prüfgerät, einem tragbaren Prüfgerät oder einer Tracer-Methode an sehr großen Rohren ersetzt nicht eine Laborkalibrierung. Was es sehr gut leistet, ist die Beantwortung einer engeren Frage: Hat sich der Zähler seit der letzten bekanntermaßen guten Basislinie bewegt? Eine wiederholbare Feldprüfung, die jedes Mal auf die gleiche Weise durchgeführt wird, liefert Ihnen einen Trend. Trends geraten ins Wanken. Eine einzelne Feldprüfung ist eine Momentaufnahme und sollte niemals dazu verwendet werden, ein Messgerät für genau zu erklären, sondern nur, um zu entscheiden, ob es herausgebracht werden muss.
Zwei praktische Regeln machen die Überprüfung vor Ort lohnenswert. Verwenden Sie zunächst immer das gleiche Referenzgerät und die gleichen Testpunkte, damit der Vergleich „Äpfel gegen Apfel“ ist. Zweitens müssen Sie die Bedingungen aufzeichnen – Durchflussrate, Temperatur und etwaige Ventiländerungen –, da ein Clamp-on-Messwert, der bei der Hälfte des normalen Durchflusses gemessen wird, nicht mit einem Wert vergleichbar ist, der bei Auslegungsdurchfluss gemessen wird.
Hersteller geben Intervalle an, Regulierungsbehörden schreiben sie für den Handel vor, und beides sind eher Ausgangspunkte als Antworten. Die ehrliche Antwort ist, dass die erste Neukalibrierung eine Diagnoseübung sein sollte: Rufen Sie die vorgefundenen Daten ab und sehen Sie, wie stark sich das Messgerät bewegt hat. Wenn es sich in einer sauberen Flüssigkeit in zwei Jahren um 0,1 % bewegt hat, können Sie das Intervall verlängern. Wenn er sich in zwölf Monaten um 0,8 % bewegt hat, liegt ein Prozessproblem oder der falsche Zähler vor.
| Bewerbung | Typisches Startintervall | Haupttreiber |
|---|---|---|
| Eichamtlicher Verkehr flüssiger Kohlenwasserstoffe | 12 Monate | Vertragliche und regulatorische Anforderungen |
| Steuer- oder Abrechnungsgasmessung | 12 Monate | Behördliche Genehmigungsbedingungen und Umsatzrisiko |
| Allgemeine Prozesskontrolle (elektromagnetisch, Vortex, Coriolis) | 24 – 36 Monate | Beobachtete Abweichung, Produktwert, Kosten einer fehlerhaften Charge |
| Wasser und Abwasser | 36 – 60 Monate | Geringe Umsatzempfindlichkeit, stabiler Reinflüssigkeitsservice |
| Abgabe von komprimiertem Erdgas | 12 Monate | Handelsmessregeln und hohe Zykluszahlen |
| Umwelt- oder genehmigungsgesteuerte Überwachung | Pro Genehmigung | Regulatorisch definiert, nicht risikobasiert |
Zwei Faktoren sollten jedes Intervall verkürzen. Der erste ist ein schmutziger Dienst: Aufschlämmungen, Polymerdosierung und Ströme, die Elektroden bedecken, verändern das Verhalten eines Messgeräts, lange bevor die Elektronik abdriftet. Der zweite Aspekt ist die Kritikalität: Wenn das Messgerät die einzige Hürde zwischen Ihnen und einer Sendung darstellt, die nicht den Spezifikationen entspricht, sind die Kosten für eine Überprüfung zur Jahresmitte im Vergleich zu den Kosten, die durch eine falsche Lieferung entstehen, unbedeutend.
Verschiedene Messprinzipien versagen auf unterschiedliche Weise, und wenn man weiß, worauf man achten muss, erspart man sich viel unnötigen Versand.
Die Elektronik driftet selten. Was sich ändert, ist die Elektrodenoberfläche, der Liner und der Erdungspfad. Ein dünner Isolierfilm auf den Elektroden kann den Messwert ohne Fehlercode um mehrere Prozent verschieben. Fordern Sie eine Nullpunktprüfung bei vollem, ruhendem Rohr an, bevor etwas abgeklemmt wird.
Der Massendurchfluss kommt einer Primärmessung nahe, daher ist ein Coriolis-Messgerät ungewöhnlich stabil – vorausgesetzt, es ist richtig auf Null eingestellt. Druckeffekte auf die Rohrsteifigkeit sind real und liegen bei einigen Konstruktionen in der Größenordnung von einem Zehntel Prozent pro zehn Bar. Prüfen Sie daher bei oder nahe dem Betriebsdruck, wo der Wert dies rechtfertigt. Führen Sie nach der Installation und nach jeder wesentlichen Änderung der Rohrleitungen immer eine erneute Nullung durch.
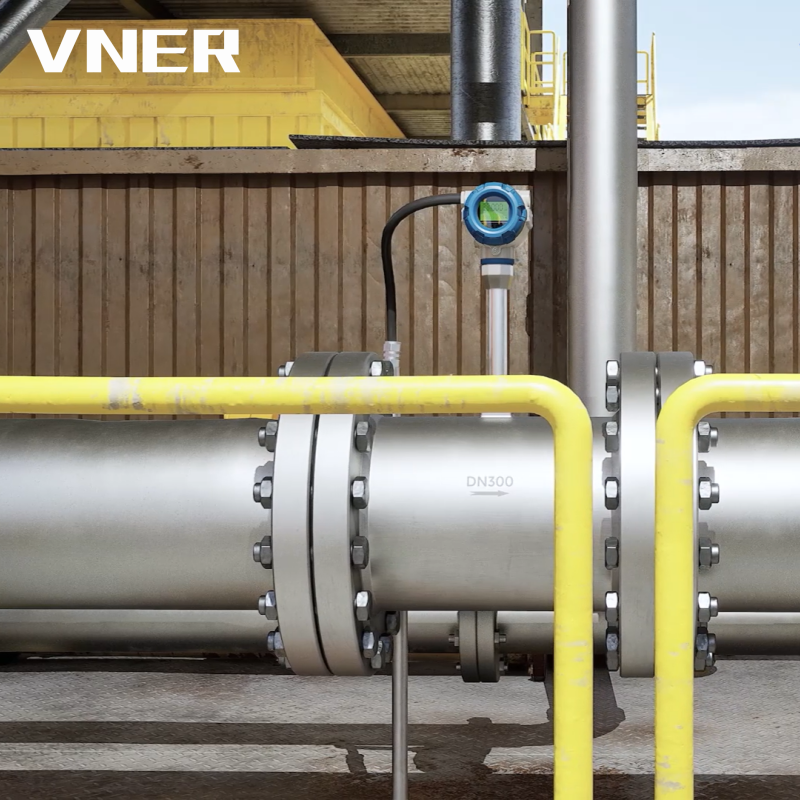 MA80T-TP Temperatur-/druckkompensierter Wirbeldurchflussmesser für Dampf und Gas Ein kompensierter Wirbeldurchflussmesser für Dampf und Gas, bei dem Temperatur- und Druckkorrektur, Reynolds-Bereichskalibrierung und Staukörperverschmutzung die frequenzbasierte Messung beeinflussen. Produkt anzeigen →
Dies sind Frequenzgeräte und der K-Faktor ändert sich mit der Reynolds-Zahl. Eine Laborkalibrierung auf Wasser ist nur innerhalb eines angegebenen Reynolds-Bereichs gültig. Im Feld nimmt der Staukörper Fasern, Zunder und Prozessrückstände auf, und das erste Symptom ist normalerweise ein niedriger Messwert bei geringem Durchfluss, der leicht mit Drift verwechselt werden kann.
Lager verschleißen, und der Verschleiß zeigt sich in einem langsam sinkenden K-Faktor. Erstellen Sie eine grafische Darstellung des K-Faktors gegenüber den Servicestunden. Die Steigung gibt Ihnen weitaus zuverlässiger Auskunft über das Wartungsintervall als jeder Kalender.
Die Leistung hängt von der Pfadgeometrie und dem Zustand des Wandlers ab. Es ist praktisch unmöglich, Clamp-on-Einheiten auf die Genauigkeit des eichpflichtigen Verkehrs zu kalibrieren, da der akustische Pfad vom Rohr und der Installation abhängt. Inline-Mehrwegemessgeräte werden auf einer Durchflussmessanlage kalibriert und ihre Diagnose erkennt in der Regel einen fehlerhaften Wandler, bevor sich der Durchflusswert verschlechtert.
Sie messen den Massenstrom über die Wärmeübertragung, sodass das Ergebnis von der Gaszusammensetzung und der spezifischen Wärme abhängt. Ändert sich das Gasgemisch, ist die Kalibrierung nicht mehr gültig und kann auch durch noch so große Laborarbeit nicht behoben werden.
Dies ist der Teil, der am häufigsten übersprungen wird und in den das Geld fließt. Ein Messgerät, das in einem Labor auf 0,1 % kalibriert und mit geraden Rohren mit sechs Durchmessern nach einem Doppelkrümmer installiert wurde, weist einen Installationsfehler von einem Prozent oder mehr auf, und kein Zertifikat erwähnt dies.
Bevor Sie Geld für eine Neukalibrierung ausgeben, verbringen Sie eine Stunde mit der Installationszeichnung und den Trenddaten der letzten drei Monate. Wenn der Fehler plötzlich auftritt und mit einer Prozessänderung zusammenhängt, zeigt das Messgerät wahrscheinlich die Wahrheit an und der Prozess hat sich verschoben.
Wenn Ihre Kalibrierungsaufzeichnungen jemals untersucht werden, sind die Fragen vorhersehbar und ziemlich eng gefasst. Welches Labor hat die Arbeiten durchgeführt und unter welcher Akkreditierung? Welche Referenz wurde verwendet und wie ist die eigene Rückverfolgbarkeit? Welche Methode wurde angewendet und an welchen Fließpunkten? Wie waren die Umgebungsbedingungen und die Flüssigkeit? Was war das Ergebnis, wie es vorgefunden wurde, welche Anpassung wurde vorgenommen und was war das Ergebnis, wie es übrig blieb? Wie groß ist die Unsicherheit bei k=2?
Bewahren Sie die Originalzertifikate auf, keine Scans mit ausgeschnittenen Tabellen. Behalten Sie die vorgefundenen Daten auch für vergangene Zähler bei. Und führen Sie für jedes Instrument eine einfache Trenddatei: Datum, Wartung, festgestellter Fehler im mittleren Bereich und alle vorgenommenen Anpassungen. Zehn Jahre dieser Datei sind mehr wert als jedes einzelne Zertifikat, da sie die Kalibrierung von einer wiederkehrenden Ausgabe in einen Input für die vorausschauende Wartung umwandelt.
Moderne Sender liefern Ihnen mehr Verifizierungsmaterial, als die meisten Anlagen verbrauchen. Leerrohrerkennung, Elektrodenimpedanz, Spulenwiderstand, Nullpunktstabilität und Signal-Rausch-Verhältnis werden von vielen elektromagnetischen und Coriolis-Instrumenten kontinuierlich gemeldet. Trend sie. Eine langsam ansteigende Elektrodenimpedanz stellt ein Beschichtungsproblem dar und wird in der Diagnose Wochen auftauchen, bevor es in der Durchflussmessung auftaucht.
Drei Feldgewohnheiten machen sich bezahlt. Zeichnen Sie zunächst einmal im Monat den Nullpunkt und die Rohfrequenz oder den Impulsausgang bei stabilen Betriebsbedingungen auf und vergleichen Sie sie mit der Basislinie. Überprüfen Sie zweitens die Erdung und die Kabelabschirmung, wenn in der Nähe Elektroarbeiten durchgeführt wurden. Drittens überprüfen Sie das Messgerät an einem einzigen Punkt während einer geplanten Abschaltung, wenn eine tragbare Referenz verfügbar ist, und protokollieren Sie das Ergebnis, ob es gut oder schlecht ist. Eine Verifizierung, die nur dann protokolliert wird, wenn sie erfolgreich ist, ist kein Verifizierungsprogramm.
Das Instrument und der Kalibrierservice sollten zusammen betrachtet werden, denn ein Anbieter, der beides versteht, wird Ihnen sagen, wenn eine Neukalibrierung nicht die Lösung ist. Ein Messgerätehersteller mit eigenen Durchflussmessgeräten hat einen Vorteil: Er kennt die K-Faktor-Historie seiner eigenen Konstruktionen, kann Ihnen sagen, was typischerweise abweicht und was nicht, und er kann oft die Schleife zwischen einem Feldproblem und einem Prüfstandstest verkürzen.
VNER, die Marke hinter Jiangsu Vner Electronic Technology, baut seit 2011 Durchflussinstrumente für elektromagnetische, Coriolis-, Vortex-, Wirbel- und Turbinenlinien, mit hausinterner Kalibrierung und zertifizierten Qualitätsprozessen, die Lieferungen in mehr als dreißig Länder unterstützen. Diese Kombination ist vor allem in praktischer Hinsicht von Bedeutung: Wenn ein Messgerät mit einem unerwarteten, festgestellten Fehler zurückkommt, können die Leute, die es gebaut haben, normalerweise innerhalb eines Tages sagen, ob die Ursache beim Gerät, der Installation oder dem Prozess liegt. Ihr Fertigungs- und Kalibriereinrichtungen werden ausführlicher beschrieben, wenn Sie sehen möchten, wie der ingenieurgesteuerte Dimensionierungsprozess in der Praxis funktioniert.
Unabhängig davon, bei wem Sie kaufen, stellen Sie vor der Unterzeichnung fünf Fragen: Welches akkreditierte Labor führt die Kalibrierung durch? welche Unsicherheit angegeben wird und bei welchem Deckungsfaktor; ob die vorgefundenen Daten vor der Anpassung gemeldet werden; wie die Test-Reynolds-Zahl an Ihren Prozess angepasst ist; und welches Intervall sie für Ihre spezifische Flüssigkeit empfehlen, nicht für ihren Katalog. Lieferanten, die alle fünf Fragen bequem beantworten, sind in der Regel diejenigen, deren Messgeräte den Spezifikationen entsprechen.
Eine Kalibrierung ist ein Vergleich, und wie jeder Vergleich ist sie nur so gut wie die Referenz, die Bedingungen und die Ehrlichkeit der Aufzeichnung. Machen Sie zuerst die Installation richtig, geben Sie die Methode und die Unsicherheit statt eines bloßen Prozentsatzes an, bestehen Sie auf vorgefundenen Daten und behandeln Sie die erste Neukalibrierung als Messung der Drift und nicht als Stempel. Wenn Sie das tun, wird die nächste Diskrepanzbesprechung kurz sein: Sie wissen, ob, um wie viel und warum sich der Zähler bewegt hat.
Der Zähler, der ein Jahrzehnt lang korrekt anzeigt, ist selten derjenige, der am häufigsten geeicht wurde. Es ist dasjenige, das für die Flüssigkeit spezifiziert, mit ausreichender gerader Länge installiert und anhand eines Zeitplans überprüft wurde, der auf der eigenen Historie basiert.
Wir bieten alle unsere Produkte und Dienstleistungen auf internationalen Standards an.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Nr. 11 Xingye Road, Chenji Town Industrial Park, Yizheng, Yangzhou, China